

HDPE 溶接に関するほとんどの記事は、機械を選択した時点で停止します。マシンはプロセスの目に見える部分であるため、それは当然です。しかし、実際に現場でこれらの機械を稼働させている人々は、決定が機器の仕様書だけで終わるわけではないことを知っています。以下に挙げるのは、使用して最初の 1 か月後にのみ現れる一連の実践的な質問です。作業員がシフト内に実際に完了で...
続きを読む
製品シリーズ
HDPEねじ継手シリーズ
-
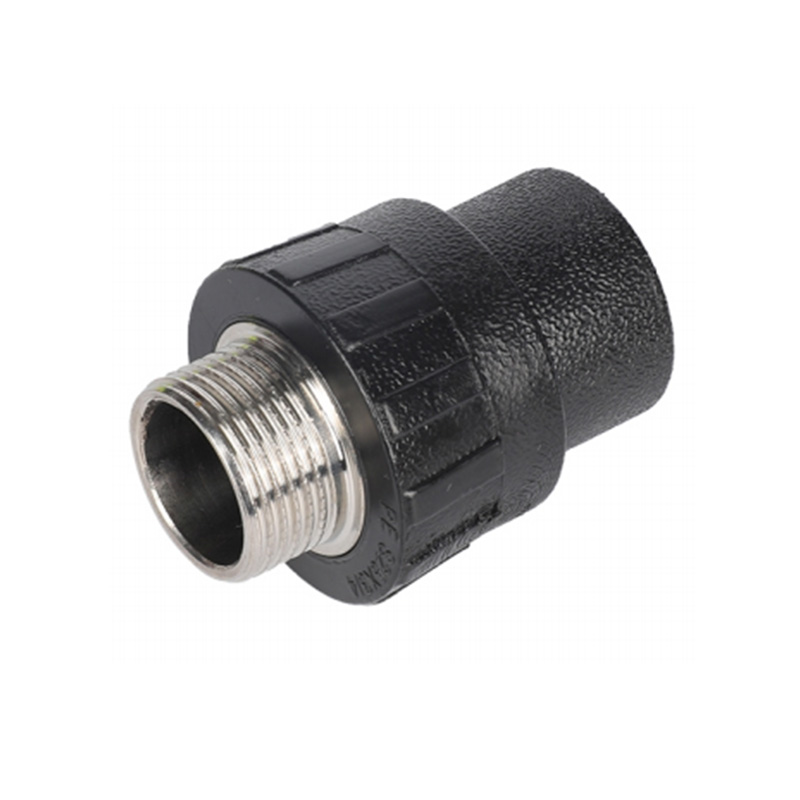
HDPEおねじアダプター
パラメータ:
HDPEおねじアダプターは高密度ポリエチレン製で、耐摩耗性、耐疲労性に優れています。長期間使用しても、元の強度と剛性を維持でき、疲労損傷を受けにくいため、パイプラインシステムの耐用年数が大幅に延長されます。 この製品はシール性も...続きを読む -
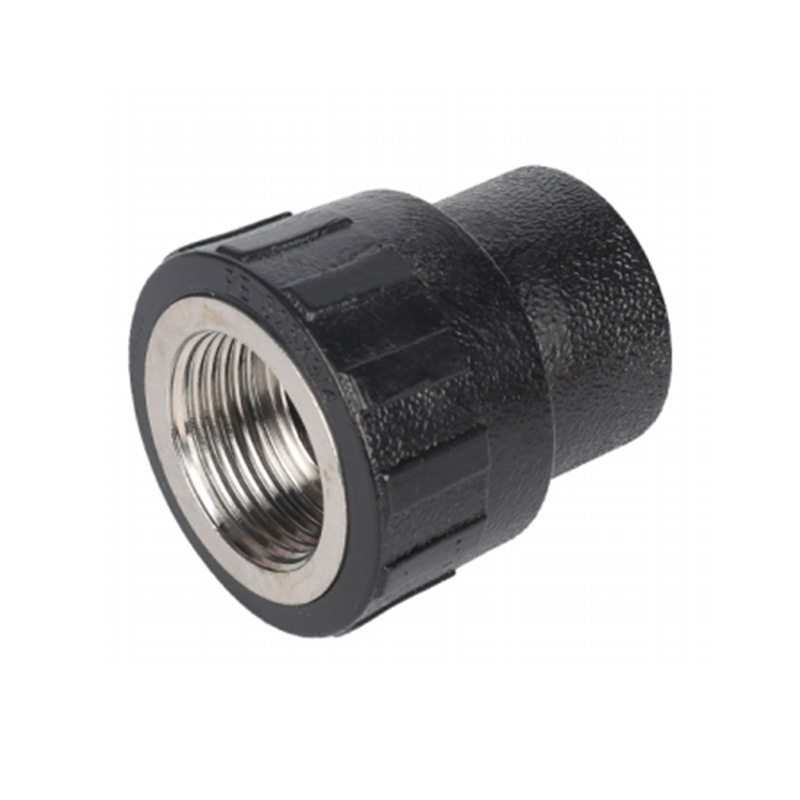
HDPE めねじアダプター
パラメータ:
HDPE は耐食性材料として優れた耐薬品性を備えており、さまざまな酸、アルカリ、塩、その他の化学物質による侵食に耐えることができ、長期安定した動作を保証します。したがって、HDPE めねじアダプターは、使用中に外部環境によって引き起こ...続きを読む -
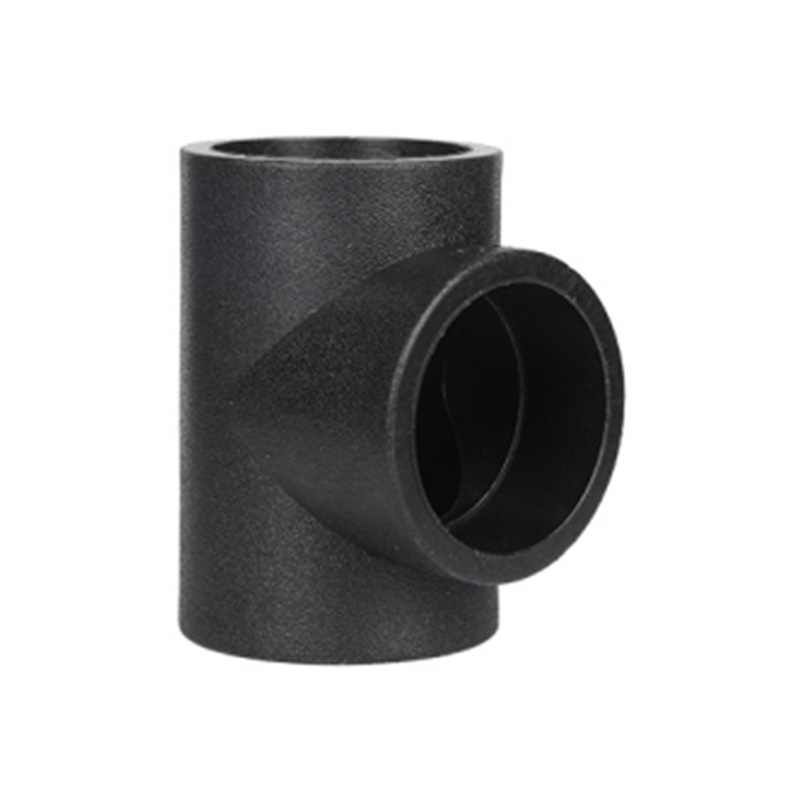
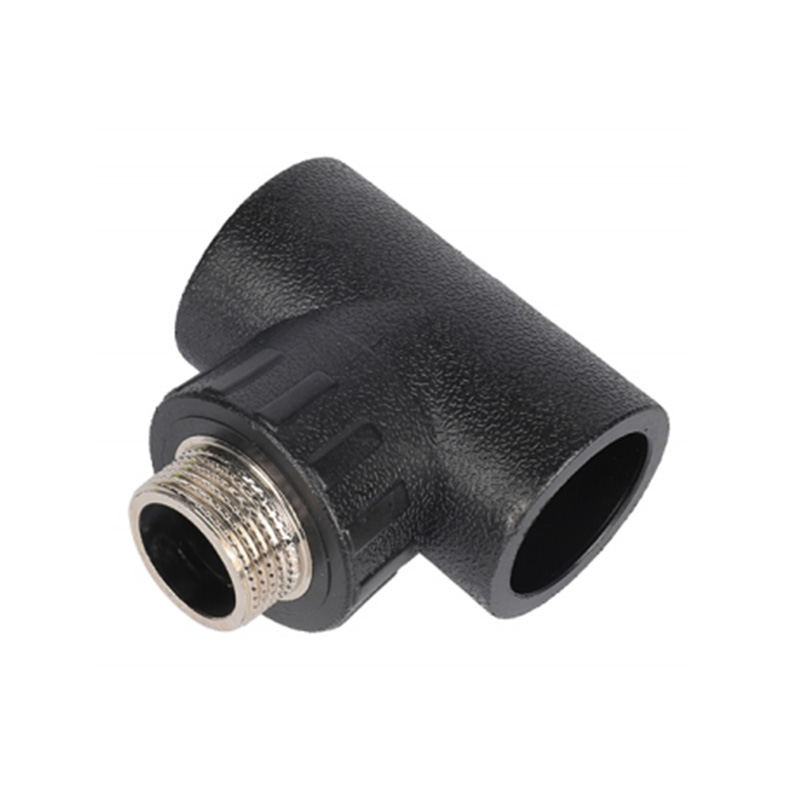
HDPE オス T シャツ
パラメータ:
HDPE オス T シャツの設計は、実際のエンジニアリング用途における利便性と信頼性を十分に考慮しています。独自のオスヘッド設計を採用しており、接続がより緊密で漏れにくくなっています。また、コンパクトな構造で設置が容易なため、施工効率...続きを読む -
HDPE メス T シャツ
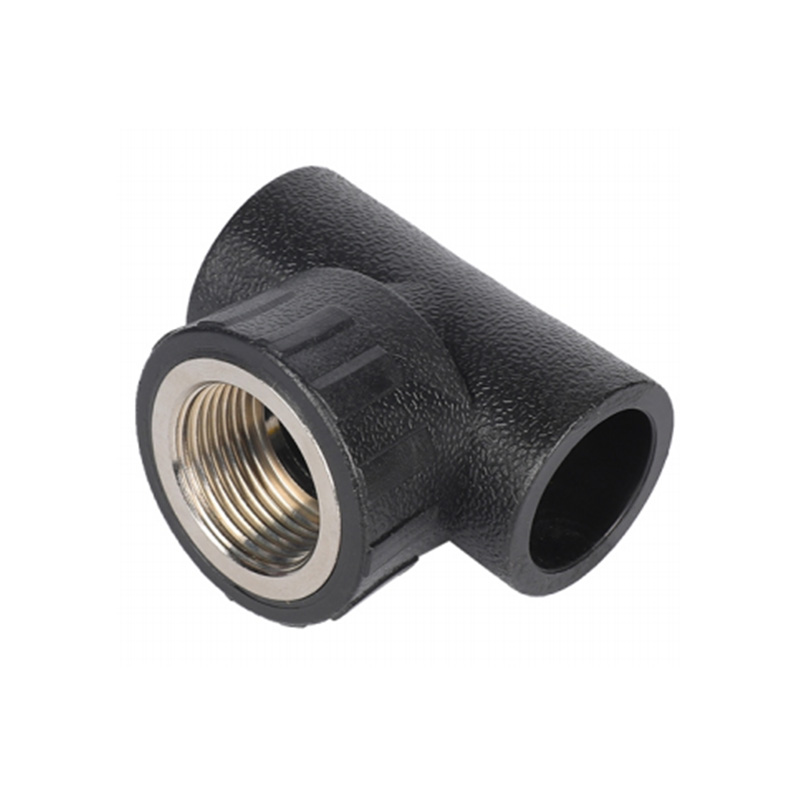
パラメータ:
HDPE メス ティーは、複数の接続方法を念頭に置いて設計されており、より優れた適応性を備え、さまざまなパイプ材料や継手と使用できます。熱溶着でもフランジ接続でも取扱いが容易なため、施工工程が簡略化され、施工難易度やコストが削減されま...続きを読む -
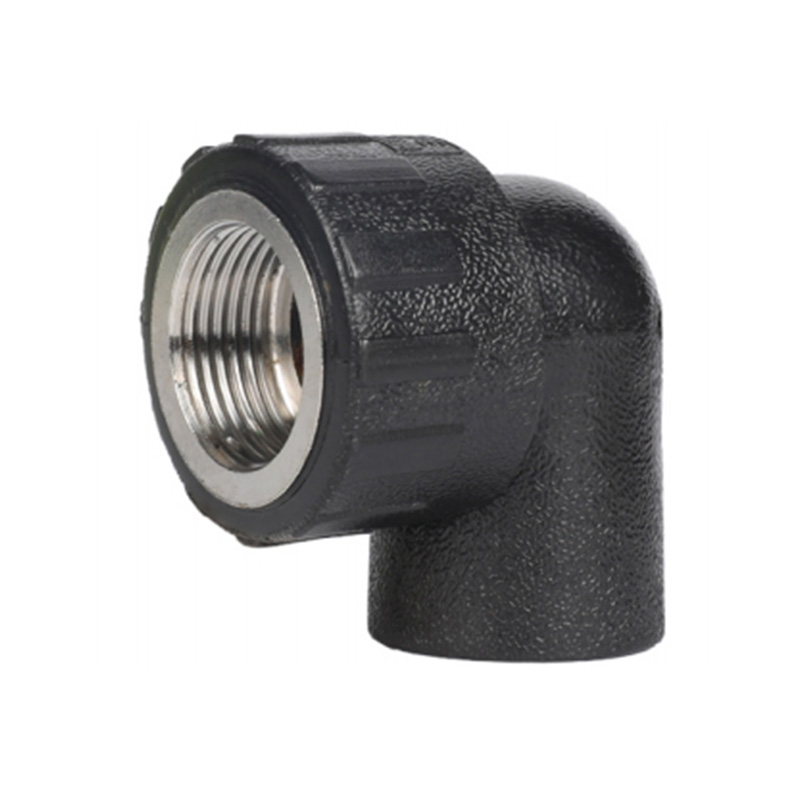
HDPE オスエルボ
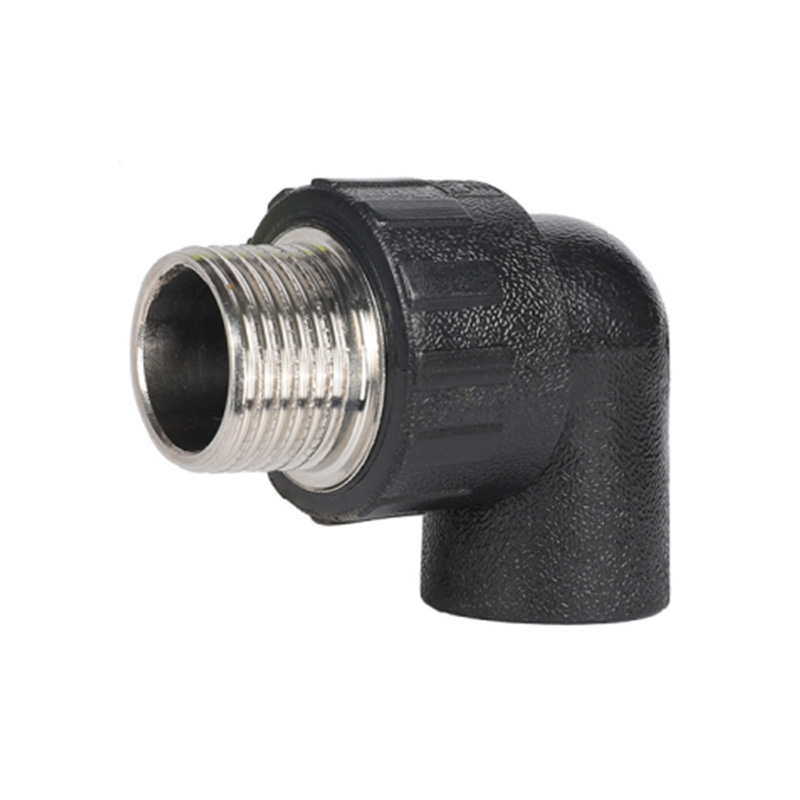
パラメータ:
高密度ポリエチレンは耐食性に優れており、さまざまな化学物質の侵食に効果的に耐えることができます。したがって、化学産業や海洋工学などの過酷な環境でも優れた性能を発揮し、パイプライン システムの耐用年数を確実に保証します。 HDPE...続きを読む
HDPEねじ継手は、高密度ポリエチレン(HDPE)製の管継手です。この材料は耐食性に優れており、さまざまな産業および民間のパイプラインシステムで広く使用されています。これには、パイプ接合に理想的な選択肢となる、いくつかのユニークな製品機能と利点があります。
HDPE ねじ継手は、その材料の特殊な特性により、優れた耐食性を備えており、さまざまな化学物質の環境において優れた耐食性を発揮します。このため、腐食性媒体を扱う場合に最適な配管システムとなります。 HDPE ねじ継手は非常に高い耐圧性も備えており、高圧環境での作業に耐えることができ、パイプライン システムの安全な動作を保証します。そのため、化学プラントや石油・ガス産業などの産業分野で広く使用されています。
このパイプ継手は優れた耐摩耗性と耐衝撃性を備えており、長期間の摩擦や衝撃に耐えることができ、摩耗や破損が容易ではありません。これにより、過酷な環境でも長持ちし、高負荷の作業条件でも安定した状態を維持できます。 HDPEねじ継手はねじ接続方式を採用しており、優れたシール性能を備えており、信頼性の高いシール効果を実現し、漏れや浸透を防ぎます。これは、配管システムの安全で信頼性の高い動作にとって非常に重要です。
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. は、設計、製造、マーケティング、サービスを統合した工業会社です。同社は 2002 年に設立され、西市の美しい故郷である諸曁工業区の甄口に位置しています。長江デルタ経済ベルトの範囲内にあります。同社の交通は便利です。浙江鉄道と杭金区高速道路を経由して上海港と寧波港に直接アクセスできます。蕭山国際空港から車でわずか30分です。工場設立以来、私たちは「誠実経営、相互利益、ウィンウィン」を事業目的としています。
当社は、品質および環境管理のより良い基準を維持することに尽力しています。すべての製品は、国際品質マネジメントシステム ISO9001:2000 規格および国際環境マネジメントシステム ISO14001 規格に従って生産されています。製品の品質はPICCによって保証されています...当社のパイプと継手は50年以上の寿命があります。主なブランド製品は、PP-Rパイプおよびパイプ継手、PP-Rガラス繊維パイプ、PP-Rアルミニウムプラスチックパイプ、PE-RT床暖房パイプ、PE電気溶解パイプ継手50-1200mm、アルミニウムプラスチックパイプ、真鍮です。配管継手、配管ホース お待ちください。同社は質の高い専門家とマーケティングサービス担当者のグループを擁し、全国的な販売ネットワークを展開しています。一方で、ヨーロッパ、アメリカ、東南アジア、中東などにも製品が輸出されています。正直になって、一緒に未来を作りましょう。
名誉の証明書
ニュース
-
-
HDPE パイプ継手: 50 年は設計基準であり、使用期限ではありません HDPE パイプ継手は、ほとんどの水道、ガス、産業システムで 50 年以上の耐久性があり、配合物、肉厚、融着手順が正しく適合していれば 100 年の耐用年数が現実的です。管継手の製造において、その成果は管だけで決まるわけではありません。継手のソケット、スピゴット、および融着ゾーンは...
続きを読む -
.article-section{background:#ffffff;color:#333333;padding:8px 24px 32px;margin-bottom:24px;border-bottom:1px solid #f0f0f0;font-family:Arial,Helvetica,sans-serif;box-sizing:border-box;} ...
続きを読む -
直接の答えは、HDPE は衝撃、疲労、接合の完全性において優れています。 PVCの方が剛性が強い 「より強い」ということが、亀裂、地面の動き、ウォーターハンマー、および繰り返し発生するサージ現象に対する耐性を意味する場合、通常は HDPE の方がより強いパイプです。 「より強い」とは、短期的な引張弾性率、剛性、および外部サポートなしで真っ直ぐな位置を保持...
続きを読む -
都市水道プロジェクトの調達マネージャーは、納品スケジュールを見つめています。本管パイプは HDPE PE100 として到着しましたが、テーブル上の承認された継手リストには、溶剤セメントを使用した PVC-U ソケット継手と書かれています。これは、アジア、中東、アフリカ、さらには北米の一部の請負業者のヤードでもよく見られる光景です。質問は常に同じです。HDPE パイプ...
続きを読む -
短い答え: HDPE 管継手は、接続方法と機能によって分類されます。接続方式にはバットフュージョン、エレクトロフュージョン、ソケットフュージョン、ネジ式、コンプレッション式、フランジ式などがあります。機能カテゴリには、エルボ、ティー、レデューサー、エンドキャップ、フランジ、アダプターが含まれます。工場現場で両方の側面を理解しているかどうかが、スムー...
続きを読む -
下水道の側方交換工事に取り組んでいる配管作業員が、HDPE 排水管を 20 メートル敷設したところです。建物の壁では、排出端を既存の PVC スタックに接続する必要があります。乗組員の 1 人が PVC カップリングを手に取り、両方の合わせ面に溶剤セメントを刷毛で塗り、HDPE パイプをソケットに押し込もうとしています。そのシーンは毎週どこかの現場で展開され、常に同...
続きを読む -
短い答え: HDPE 管継手は、接続方法と機能によって分類されます。接続方式にはバットフュージョン、エレクトロフュージョン、ソケットフュージョン、ネジ式、コンプレッション式、フランジ式などがあります。機能カテゴリには、エルボ、ティー、レデューサー、エンドキャップ、フランジ、アダプターが含まれます。工場現場で両方の側面を理解しているかどうかが、スムー...
続きを読む -
現在、世界中で埋められている HDPE パイプラインのほとんどに沿って、バット フュージョンという 1 つの接合プロセスが繰り返し現れています。作業員は 2 つのパイプの端を油圧溶融機に固定し、回転するカンナで平らに整え、両端を 200 ~ 235 °C の範囲のヒーター プレートに押し当てます。次に、溶融した表面を押し合わせて、接合部が冷えるまで圧力をかけた状態に...
続きを読む
連絡を取り合う
業界の知識
HDPE ねじ継手の射出成形技術が製品品質に与える影響
現代のプラスチック加工分野における重要なプロセスの 1 つとして、射出成形技術は、 HDPE ねじ継手 HDPE ねじ継手の最終製品の品質に広範囲かつ多面的な影響を与えます。材料加工、金型設計、射出成形の工程管理、後加工の面からご相談可能です。
材料加工
HDPE 粒子の品質は、射出成形を成功させるための基礎です。射出成形の前に、HDPE 原料を厳密に選別して、不純物がないこと、含水率が低いこと、指定されたメルトインデックスに達していることを確認する必要があります。これにより、射出成形時に均一な溶融状態が得られ、気泡や引け穴などの欠陥の発生が軽減されます。さらに、高温で水分がガス化し、射出成形部品の機械的特性や外観品質に影響を与えるのを防ぐために、適切な乾燥処理も必要です。
金型設計
金型設計は射出成形技術の中核の 1 つであり、HDPE ねじ継手の寸法精度、形状の複雑さ、表面品質に直接関係します。 HDPE ねじ付きパイプ継手の場合、金型は継手間のシールと互換性を確保するために、ねじのプロファイル、ピッチ、およびはめあい公差を正確に設計する必要があります。同時に、金型の流路設計は、流動プロセス中の溶融材料の抵抗と温度損失を低減し、溶融材料が金型キャビティに均一かつ迅速に充填できるように合理的である必要があります。さらに、金型の冷却システムも重要であり、射出成形品の冷却速度と収縮率を決定し、寸法安定性と内部応力分布に影響を与えます。
射出成形プロセス制御
射出成形プロセスの制御は、HDPE ねじ付きパイプ継手の品質を確保する鍵となります。射出成形機では、射出圧力、射出速度、保持時間、冷却時間などのパラメータを正確に設定し、制御する必要があります。射出圧力が高すぎると、溶融した材料が金型から溢れてバリが発生する可能性があります。一方、射出速度が遅すぎると、流動プロセス中に溶融材料が冷却して固化し、ショート ショットが形成される可能性があります。保持時間の制御は、射出成形品の密度と寸法安定性に関係します。冷却時間の設定は金型の構造や材料特性に応じて決定する必要があります。長すぎたり短すぎたりすると、射出成形部品の収縮率や機械的特性に影響します。
後処理
HDPE ねじ付きパイプ継手は、射出成形後、外観品質と寸法精度をさらに向上させるために、バリ取り、ねじ切り、洗浄などの一連の後処理プロセスを経る必要があります。表面処理 (サンドブラスト、電気メッキなど) が必要なパイプ継手など、特別な要件を持つパイプ継手の場合も、この段階を実行する必要があります。後処理プロセスは、配管継手に二次的な損傷や汚染が引き起こされないように、操作手順に厳密に従ってください。
射出成形技術は製品の品質に多くの影響を与えます。 HDPE ねじ込み管継手 。最終製品の品質と性能が設計要件を満たしていることを確認するには、材料処理から金型設計、射出成形プロセス制御から後処理および品質検査に至るすべてのリンクを厳密に制御する必要があります。 Zhejiang Fengfeng Pipe Industry Co., Ltd.は、HDPEねじ込み管継手の専門メーカーとして、先進的な生産設備、厳格な品質管理システム、専門技術者を頼りに製品の品質とサービスレベルを継続的に向上させ、高品質のパイプラインシステムを提供しています。国内外の顧客向けのソリューション。
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd. 効率的なシングルスクリュー射出を使用 高用成形機 生産性とエネルギー使用量の削減。
製品リンク
接触
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

中国浙江省紹興市諸曁市典口鎮市場路21号