
HDPE 圧縮継手を漏れなく取り付ける方法: 実践的なフィールドガイド
 2026.11.11
 業界ニュース
レンチが回る前に漏れが始まる
HDPE 圧縮フィッティングの漏れは通常、フィッティングの失敗ではありません。これは、パイプ、シール、ナット、および設置者の手の間のインターフェースの欠陥です。パイプがわずかに正方形から切断されていたか、インサートが取り付けられていなかったか、または O リングが回復できるポイントを超えてナットが締められていたため、ジョイントは外から見ると正しく見えても、最初の圧力テストでまだ涙が出ることがあります。
実際的な結論は単純です。パイプの端を制御し、完全に挿入されていることを確認し、最大の力で締めるのではなく、接触がシールされるまで締めます。圧縮ジョイント内のその他すべては、これら 3 つの条件によって決まります。
スクエアカット
曲がったカットは、シールの片側にもう一方の側よりも強く負荷をかけます。その結果、ジョイントは低圧チェックに合格しますが、熱サイクル後に故障します。
完全挿入
パイプが内部肩部の手前で止まっている場合、シールが間違った直径で機能し、ナットのねじ山のかみ合いが不十分になります。
制御された締め付け
余分な力を加えても、より良い密閉性は得られません。リングが歪み、糸が伸びてしまい、次回のサービス訪問が困難になります。
現場チームにとって有益な質問は、「どれくらいタイトにすべきか?」ということではありません。しかし、「ジョイントが締められる準備ができていることを示す証拠は何ですか?」その証拠は、パイプの測定、切断品質、挿入深さ、きれいなシール面から得られます。
カートンを開ける前にパイプの寸法をお読みください
HDPE 圧縮継手のサイズは外径によって決まりますが、パイプ壁と継手の内部ボアは連動する必要があります。 63 mm とマークされた 2 本のパイプは壁の厚さが異なる場合があり、ある圧力クラス用に設計された継手は別の圧力クラスではシールを正しく圧縮できない可能性があります。組み立て前にパイプ外径、肉厚、SDRを確認してください。継手に補強材またはサポートスリーブが使用されている場合は、それがパイプの内径と一致し、挿入マークを通過できることを確認してください。
パイプ端の周囲3点をノギスで測定します。コイル保管後のパイプは円形ではないことが一般的であり、楕円形の端により O リングが片側に押される可能性があります。楕円形が見える場合は、変形部分を超えて切り戻して再確認してください。きれいで丸い終わりは、速いスタートよりも価値があります。
| チェックする | 何を確認するか | なぜそれが重要なのか |
|---|---|---|
| パイプ外径 | 3点を計測し、フィッティングサイズと比較してください。 | 小さめのパイプによりシールの圧縮が軽減されます。パイプが大きすぎると完全に挿入できない場合があります。 |
| 肉厚とSDR | 配管圧力クラスと継手の対象範囲を確認してください。 | 薄肉パイプでは、ナットの荷重による内側への崩壊を防ぐために補強材が必要になる場合があります。 |
| カット角度 | チェックする with a square or a straight edge. | 斜めのカットにより、シール接触が不均一になり、漏れ経路が生じます。 |
| バリやキズの状態 | 切断端の周りを指でなぞって、シール部分を検査します。 | O リングのバリカット。深い傷があるとシールを越えて水が侵入します。 |
| 挿入マーク | 継手の指定された挿入深さでパイプに印を付けます。 | 目に見えるマークにより、締め付けや検査の際の疑いがなくなります。 |
継手の外部本体の長さを挿入ゲージとして信頼しないでください。正しい深さはパイプの端から内部ストップまでの距離であり、デザイン、サイズ、サポートスリーブが使用されているかどうかによって異なります。
漏れを防ぐ取り付け順序
以下のシーケンスは、ナット、スプリット リングまたはグリップ リング、および O リングを備えた標準の HDPE 圧縮フィッティング用に書かれています。一部の製品は異なる内部配置を使用しているため、最初にメーカーの説明書をお読みください。原則は変わりません。パイプを準備し、コンポーネントを順番に取り付け、完全に挿入し、制御された方法で締め付けます。
- ラインを隔離して排水します。 圧力が解放されていること、およびパイプが扱えるほど十分に冷えていることを確認します。残留圧力下で組み立てられたジョイントは、ナットを解放した後に移動する可能性があります。
- パイプを四角くカットします。 プラスチックパイプカッターまたは目の細かいノコギリを使用してください。正方形のカットは、後のすべてのステップの基準となります。カットが明らかに斜めになっている場合は、再度カットしてください。
- バリを取り除き、軽く面取りをします。 小さな面取りにより、パイプをこすらずにシールに挿入できます。ナイフエッジを作ったり、パイプの壁を減らしたりしないでください。
- シーリングゾーンを清掃します。 土、油、水、切り粉などを拭き取ってください。溶媒は常に HDPE と互換性があるわけではありません。継手供給業者が特定のクリーナーを承認していない限り、清潔で乾いた布を使用してください。
- ナットとリングを正しい順序でパイプにスライドさせます。 これは最も一般的な組み立てエラーです。ナットは継手の本体に面し、リングはナットの正しい側に位置する必要があります。
- パイプをマークされた深さまで挿入します。 パイプが内部のストッパーに達するまでしっかりと押し込みます。早期に停止した場合は、取り外してシールの折れ、リングのズレ、バリがないか点検してください。
- 最初にナットを手で締めます。 ナットをボディに当たるまで下げます。パイプは完全に固定されたままであり、自由に回転しないようにする必要があります。
- 締めて接触部をシールします。 メーカーのトルク値または指定の回転数を使用してください。値が指定されていない場合、実際の開始点は、多くの小径継手の場合、手で締めてから 4 分の 1 回転させてから、低圧下で漏れがないか確認します。
- 本体を押さえながら締めてください。 パイプとシールが回転しないように、継手本体に 2 番目のレンチを使用します。回転するとパイプがストップから抜けたり、O リングがねじれたりする可能性があります。
- 締めた位置に印を付けます。 ナットと本体にある小さな位置合わせマークは、メンテナンス スタッフがジョイントが動いたかどうかを確認するのに役立ちます。
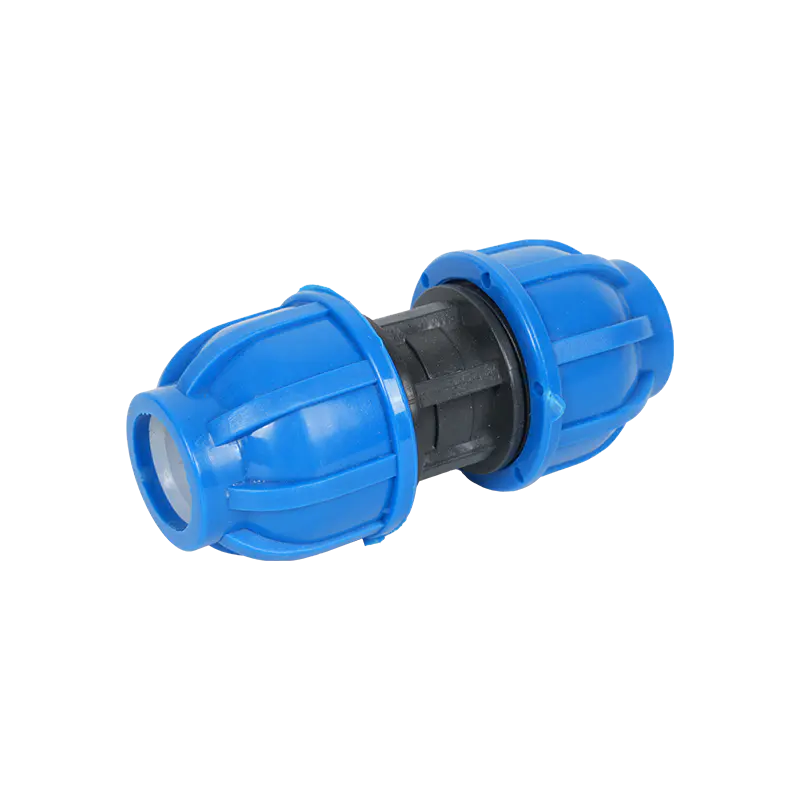 PE & PP 圧縮ソケット継手 2 本の同じ直径の PE または PP パイプが溶接のないシンプルな圧縮ジョイントを必要とする直線パイプ接続に役立ちます。 製品を見る→
ストレート カップリングと移行点の場合は、正確なサイズと圧力クラスの少量の在庫を現場に保管してください。正しいカップリングを 1 回使用すると、間違ったカップリングを 2 回再加工するよりもコストが安くなります。同じ論理が方向転換時のエルボにも当てはまります。工場で形成されたエルボは接合部の応力を軽減し、設置者に既知の挿入深さを与えます。
フィールドルール: 手で押しても挿入マークにパイプが届かない場合は止めてください。ナットを使用してパイプを引き込まないでください。ナットを無理に押すとシールが折れ、ラインが埋設または加圧された後にのみ漏れが生じる可能性があります。
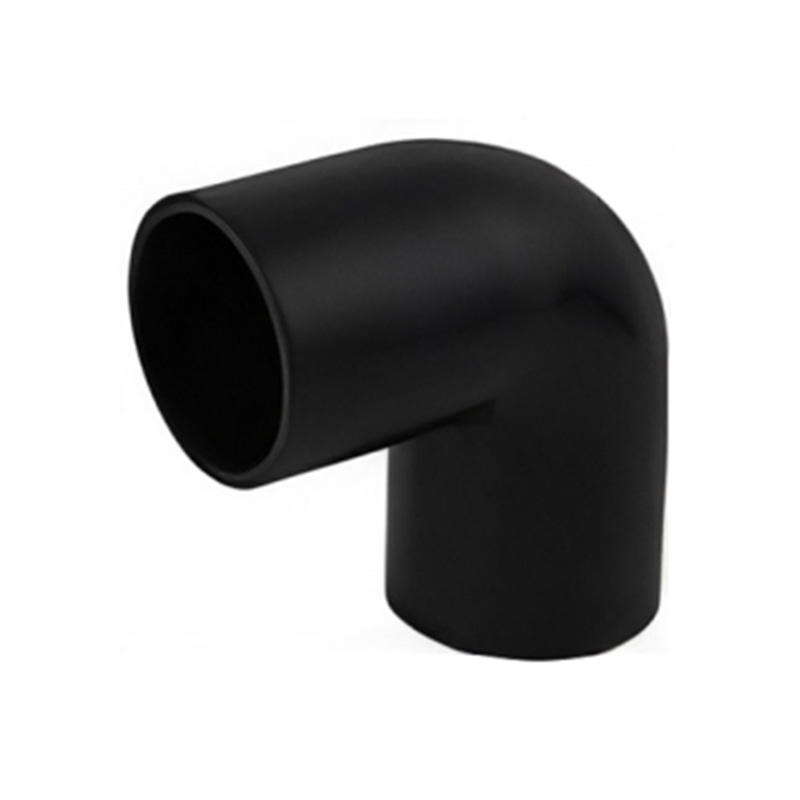
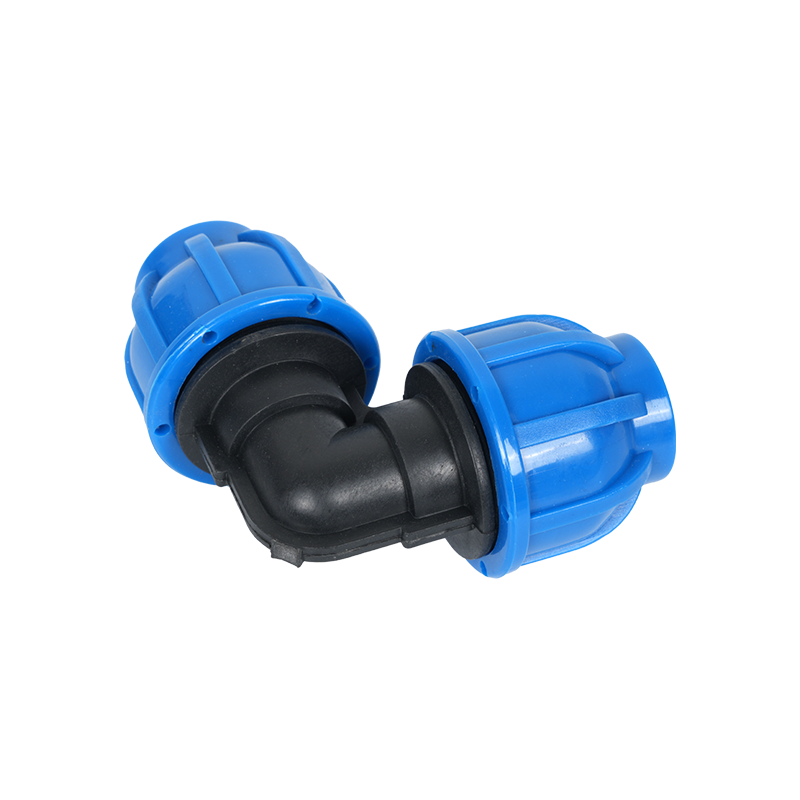 PE & PP 圧縮 90° エルボ継手 PE または PP 配管での 90 度の方向変更の場合、この圧縮エルボは溶接を回避し、障害物で明確な曲がりを与えます。 製品を見る→
90度方向転換する場合はエルボの両側でパイプを支えてから締め付けてください。サポートされていないパイプは埋め戻し後に沈下し、圧縮ナットに曲げ荷重がかかる可能性があります。
シールを変形させずに締め付ける
緊張すると、良い準備が崩れてしまうことがよくあります。ナットはリングを圧縮し、O リングに負荷をかける必要がありますが、パイプを押しつぶしたり、ネジ山を底に押し込んだりする必要はありません。シールが作成されると、追加の力によって摩擦とねじ山応力が増加しますが、耐漏れ性は向上しません。
継手の供給元から値が提供されているトルク レンチを使用してください。値が利用できない場合は、少しずつ締めて、次の増分の間は低圧力でチェックしてください。 0.5 bar でウィープが発生するジョイントは、システムがテスト圧力に達する前に修正する必要があります。最終テストを待つと原因が隠蔽され、修理費用がより高価になります。
手締めのみ
手締め+4分の1回転
レンチの圧力が大きい
温度によって関節の感触が変わります。寒い天候で組み立てられた継手は、シールを圧縮するためにもう少し移動する必要がある場合がありますが、直射日光の当たる場所で組み立てられた継手は、シールが完全に荷重される前にきつく感じる場合があります。最終的に締め付ける前にパイプと継手が安定した現場温度に達するようにし、ラインが 1 回の温冷サイクルを経て動作した後に継手を再検査してください。
メーカーが明示的に要求しない限り、圧縮ナットにスレッドテープやペーストを使用しないでください。シールはねじではなく、O リングまたはリングの圧縮によって行われます。ネジ部のシーラントが水路に流れ込み、ラインを汚染し、ジョイントが密閉されていると誤った感覚を与える可能性があります。
ナットを締めすぎた場合は、緩めずにそのまま作業を続けてください。ナットを取り外し、リングと O リングに歪みがないか検査し、パイプ端に潰れた跡がないか検査し、疑いがある場合は新しいシール部品で接合部を再構築します。
圧力テスト、フラッシング、引き渡し
埋め戻し、断熱材、またはサービスダクトの下でジョイントが消える前に、ジョイントをテストしてください。段階的なテストは、1 つの高圧的なイベントよりも有益です。まずラインが満たされ、エアが抜けていることを確認してください。次に、ゆっくりと圧力を上げ、涙が出るまで十分長い間、低い段階で保持します。最後に、指定されたテスト圧力まで上昇させ、ゲージだけでなくジョイントを観察します。
プロジェクトのテスト圧力と保持時間に従ってください。すべての HDPE パイプ クラス、ジョイント タイプ、または使用条件に適用される普遍的な番号はありません。テストはパイプの定格圧力と継手の設計に適切である必要があります。ゲージの読み取り値、水温、保持時間、目に見える漏れを記録します。乾いた外装と安定したゲージで合格したジョイントは次のステージへの準備が整っています。
圧縮フィッティングを補完する実践的なリークテスト手順については、このガイドを参照してください。 漏れ防止 HDPE パイプ接続 。これは、現場チームがテスト方法のエラーと接合アセンブリのエラーを区別するのに役立ちます。
| 観察 | 考えられる原因 | 実践的な修正 |
|---|---|---|
| ナットのネジ山で泣く | シールがロードされていない、またはナットが十分に進んでいない | チェックする insertion depth, then tighten in small increments to the specified value. |
| パイプとリングの間の漏れ | パイプに傷がある、楕円形になっている、または斜めにカットされている | 損傷した部分を切り取り、直角に直して、接合部を再構築します。 |
| 継手本体の漏れ | 本体の亀裂、ネジ山の損傷、またはコンポーネントの不一致 | フィッティングを交換します。ひび割れた本体をテープで密閉しようとしないでください。 |
| 圧力を受けると関節が動く | パイプが完全に挿入されていない、またはナットが締めすぎている | 減圧し、シールとパイプの端を検査し、正しく挿入して再構築します。 |
| 低圧では漏れなし、暖機後も漏れ | 熱移動またはシール回復不足 | ラインを安定させ、締まり具合を再確認し、パイプのサポートを確認します。 |
テストが成功したら、プロジェクトの仕様に従ってラインをフラッシュします。シールにゴミが閉じ込められると、O リングがシートから外れてしまう可能性があります。テスト後にラインをフラッシュした場合は、流れが停止して圧力が回復したら、ジョイントを再度検査してください。
圧縮継手 vs. 融着: 現場の現実に応じて選択してください
圧縮継手は、パイプを回転できない場合、融着装置が実用的でない場合、または修理を迅速に完了する必要がある場合によく選択されます。均質な接合が必要な埋設ライン、高圧ライン、または長期間使用されるラインでは、依然としてフュージョンが有力な選択肢です。決定は、ラインの圧力クラス、アクセス、検査要件、および漏れの影響に基づいて行う必要があります。
| 考察 | 圧縮フィッティング | 融着ジョイント |
|---|---|---|
| インストール速度 | 乾燥したアクセス可能なパイプ端により、小径および中径の場合は高速です。 | 加熱、調整、冷却時間が必要です。 |
| 必要な設備 | 手動工具とトルクレンチ。最小限の電力需要。 | 融合機、電源、訓練を受けたオペレーター。 |
| 修理アクセス | パイプを大きく移動せずに短いセクションを交換する必要がある場合に便利です。 | フュージョン ツールに十分な空きパイプ長が必要です。 |
| 埋もれたサービス | 継手が保護され、サポートされ、埋設用に指定されている場合に許容されます。 | 連続埋設ラインや高圧サービスに適しています。 |
| 検査 | チェックする insertion mark, tightening mark, and test result. | チェックする bead, alignment, and fusion record. |
融着機が遅れているからといって、融着継手の代用として圧縮継手を使用しないでください。一時的な圧縮補修は、短くリスクの低いセクションでは許容されますが、路線のサービス条件とプロジェクトの許容基準に照らして検討する必要があります。
締付けポイントを変える現場条件
寒い気候により HDPE が硬くなり、シールの圧縮感が減少します。暑い気候ではパイプの柔軟性が高まり、シールゾーンが柔らかくなる可能性があります。風に吹き飛ばされた塵や泥は、O リングがシールする必要がある場所に正確に存在するため、多くの設置業者が予想するよりも大きな被害をもたらします。
組み立てるまでパイプの端を覆ったままにしておきます。継手を溝に取り付ける場合は、清潔な布またはキャップを使用して開口部を保護してください。パイプの準備中にナットを砂や土の上に置かないでください。 O リングの下に単一の粒子が閉じ込められると、ゆっくりとした浸出が発生する可能性があり、埋め戻し後に見つけるのは困難です。
凍結条件では、組み立て前にフィッティングとシールのコンポーネントを作業可能な温度にしてください。 Oリングを直火で加熱しないでください。メーカーが許可する場合は、継手本体を軽く温め、取り付ける瞬間までシールを清潔な容器に保管してください。環境関連のインストールに関する決定の詳細については、このガイドを参照してください。 HDPE パイプ継手の設置環境の選択 .
ラインが紫外線にさらされる場合は、適切なラップまたは囲いでフィッティングを保護してください。ラインが埋設されている場所では、ジョイントの周囲に鋭利な石のない敷材を配置し、ナットに土の荷重がかからないようにパイプを支えます。埋め戻し後の動きは、テストに合格した関節が数週間後に泣き始める一般的な理由です。
よくある間違いと実際的な修正
鈍い鋸で切る
切れ味の悪い刃はパイプを引き裂き、シール面が粗くなります。鋭利なプラスチックパイプカッターや目の細かいノコギリを使用し、バリ取りツールでバリを取り除きます。
ナットやリングを忘れた場合
パイプを挿入すると、ラインを切断しないとナットを追加できません。挿入する前にコンポーネントを順番に配置し、手の届くところに保管してください。
ナットを使ってパイプを引き込みます
これにより、シールが折れたり、ネジ山が剥がれたりします。パイプがストップに届かない場合は、パイプを取り外して障害物を見つけます。
補助レンチを使わずに締付け可能
本体が回転してパイプをストッパーから引き抜くことができます。本体をしっかりと押さえながらナットを回してください。
空気のみでのテスト
空気は水が通過できない接合部を通過でき、エネルギーを蓄えます。プロジェクトが承認した試験媒体を使用し、安全手順に従ってください。
検査前の埋め戻し
一度埋もれてしまうと、泣き声を見つけるのは大変な費用がかかります。ジョイントにマークを付け、圧力テスト後に検査し、プロジェクトで記録が必要な場合は設置の写真を撮ります。
有益な矯正習慣は、本格的な実行を開始する前に、試しに 1 つの関節を構築することです。トライアルジョイントを加圧テストし、挿入痕を検査し、締付け回転数を確認します。この小さなステップにより、作業員に既知の良好な基準が提供され、溝がパイプでいっぱいになる前に不一致のコンポーネントが露出します。
試運転後の点検・保守
試運転後、アクセス可能な圧縮ジョイントの動き、湿気、変形を検査してください。熱膨張によってわずかにずれた接合部はまだシールされている可能性がありますが、注意が必要です。後で検査するときにナットが回転したかどうかを確認できるように、ナットの位置にマークを付けます。
漏れていない接合部を、緩いからといって締め直さないでください。柔軟な HDPE システムでは、ある程度の動きは正常です。締め直すとシールが過度に圧縮され、漏れがなかった場所に漏れが生じる可能性があります。ウィープが確認された場合は、ラインを減圧し、パイプの端とシールを検査し、力を加えるのではなく接合部を再構築します。
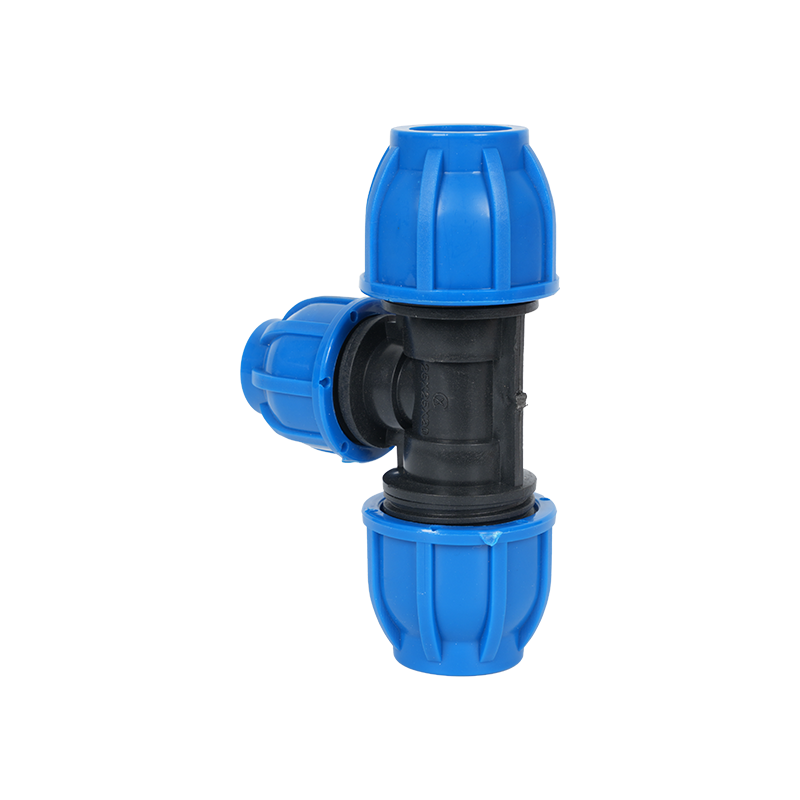 PE & PP 圧縮低減ティー 小さな分岐を T 接合部でメインの PE または PP パイプに接続し、溶接を行わずに規定のレデューシング ボアと圧縮シールを提供します。 製品を見る→
分岐やサイズの変更では、小さなパイプを大きなシールに押し込むのではなく、正しいレデューシングフィッティングを使用してください。レデューシング T 字により、設置者は所定の穴と挿入深さが得られるため、異なるサイズ範囲のコンポーネントを混合するよりも安全です。
アクセス可能なジョイントごとに、サイズ、パイプ SDR、設置日、締め付け方法、テスト圧力、検査員などのメンテナンス記録を保管します。漏れが発生した場合、記録により診断が短縮され、問題が分離されているのか、バッチ全体で繰り返されているのかが示されます。
漏れのないプロジェクトのための調達チェックリスト
最も安価なフィッティングは、単価が最も低いフィッティングではありません。これはパイプに適合し、既知の圧力定格で到着し、再加工なしで取り付けることができるものです。 HDPE 圧縮継手を指定して受け取る場合は、以下のチェックリストを使用してください。
- 継手のサイズがパイプの公称サイズだけではなく、パイプの外径に基づいていることを確認してください。
- 継手の圧力クラスを配管の SDR および使用条件に合わせてください。
- シール材質が搬送流体や現場温度に適合しているか確認してください。
- 挿入深さ、締め付けトルク、回転数については製品にてお問い合わせください。
- 現場に発送する前に、カートンに本体のつぶれ、ナットの欠落、O リングのずれがないか検査してください。
- 取り付けるまでシールは密閉袋に入れて保管してください。工具バケツの中にバラして保管しないでください。
- ラインを遅らせることなく損傷した接合部を再構築できるように、最もよく使用されるサイズの少量の余剰分を注文してください。
- 乗組員が本走行を開始する前に、試行的な組み立てと圧力チェックを行う必要があります。
パイプ クラスが混在するプロジェクトの場合は、倉庫でサイズと圧力クラスごとに継手にラベルを付けます。正しく成形された継手を間違ったパイプに取り付けても、依然として漏れが発生するのを待っています。明確なラベルと短い取り付け前チェックは、大量のスペアパーツの在庫よりも効果的です。
よくある質問
HDPE 圧縮フィッティングはどれくらいきつく締めるべきですか?
最初は手で締めてから、メーカーのトルクまたは回転仕様に従ってください。値が指定されていない場合、小型継手では手締めと 4 分の 1 回転が一般的な開始点であり、その後に低圧漏れチェックが続きます。ジョイントは、パイプを潰したりリングを変形させたりすることなくシールする必要があります。
圧縮継手のナットねじ部から漏れが発生するのはなぜですか?
おそらくシールに負荷がかかっていないか、パイプが完全に挿入されていないか、ナットが交差ねじで始まっている可能性があります。ラインを減圧し、挿入マークを確認し、O リングとリングを検査し、シールが歪んでいる場合は接合部を再構築します。
HDPE 圧縮フィッティングにスレッドテープを使用できますか?
通常はいいえ。ほとんどの圧縮設計では、ねじ山は主要なシールではありません。テープやペーストは糸の噛み合いを妨げ、破片を水路に運ぶ可能性があります。シーラントは、継手のメーカーが特に要求した場合にのみ使用してください。
パイプが完全に挿入されているかどうかはどうすればわかりますか?
組立前にパイプに規定の挿入深さの位置にマークを付け、マークが継手本体に達するか、パイプが内部ストップに接触するまで押し込みます。マークが残っている場合は、パイプが完全に取り付けられていません。
圧力テストは空気か水で行うべきですか?
プロジェクトに対して承認されたテスト媒体と手順を使用してください。水は目に見え、圧縮空気よりもエネルギーの蓄積が少ないため、リークテストには一般的です。空気試験には特別な安全管理が必要であり、即席で行うべきではありません。
圧縮継手は埋設できますか?
継手が埋設使用に指定されており、土壌の動きや鋭利な敷物から保護されている場合に限ります。パイプを両側で支え、接合部に砂がつかないようにし、埋め戻す前に検査してください。高圧または長期間使用される埋設ラインの場合、多くの場合、融着継手がより堅牢な選択肢となります。
埋め戻し後に継手が漏れた場合はどうすればよいですか?
ジョイントを露出させ、ラインを減圧し、パイプの端とシールを検査します。埋設継手を締め続けないでください。損傷または汚染の兆候がある場合は、清潔な角パイプ端と新しいシールを使用して接続を再構築します。




連絡を取り合う
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd. 効率的なシングルスクリュー射出を使用 高用成形機 生産性とエネルギー使用量の削減。
製品リンク
接触
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

中国浙江省紹興市諸曁市典口鎮市場路21号