
HDPE 継手 SDR と圧力定格: 適切な PN グレードを選択する方法
 2026.11.04
 業界ニュース
簡単な答え: SDR をパイプに一致させて、PN を確認する
HDPE ラインを延長、修理、または指定する場合は、継手の SDR がパイプの SDR と一致する必要があります。 PE100 SDR11 継手は PE100 SDR 11 パイプに属します。 PE100 SDR17 継手は PE100 SDR 17 パイプに属します。 SDR を一致させると、融合界面、肉厚、穴の位置合わせ、および応力経路の一貫性が維持されます。 20℃ での水道サービスの簡単な参考値として、PE100 SDR 11 は約 PN16、SDR 17 は約 PN10、SDR 7.4 は約 PN25 です。
それが出発点であり、すべての答えではありません。必要な圧力定格は、樹脂のグレード、最高動作温度、サージおよび真空条件、化学物質への曝露、接合方法、およびプロジェクトを管理する規格によっても異なります。適切な SDR を備えているがポリエチレン グレードが間違っている継手、または適切なグレードを備えているが不適格な融着ジョイントを使用している場合でも、実際の圧力エンベロープの外側に留まる可能性があります。
経験則: 外径だけで HDPE フィッティングを選択しないでください。配管のSDR、ポリエチレンのグレード、温度ディレーティング後の設計圧力の3つを合わせて確認します。
HDPE フィッティングにおける SDR の意味
SDRはStandard Dimension Ratioの略です。外径を最小肉厚で割ったものです。 SDR 数値が低いほど、直径に比べて壁が厚いことを意味します。 SDR 7.4 は、同じ外径でも SDR 17 よりもはるかに重い壁を備えているため、より高い内圧を保持できます。ポリエチレン圧力配管で使用される標準的な SDR シリーズには、32.5、26、21、17、13.6、11、9、7.4 が一般的です。公開されている一部の表では、四捨五入または標準エディションの違いにより、13.5 および 7.3 と表示されています。
フィッティングは汎用ではありません。成形電気融着カプラー、バット融着 T 字、またはソケット融着エルボは、特定の SDR 範囲に合わせて寸法設定されています。継手はパイプと同じ公称外径を共有できますが、壁の厚さと溶融ゾーンは一致している必要があります。 SDR 17 カプラーを SDR 11 パイプに取り付ける場合、部品は注ぎ口では近くに見えるかもしれませんが、壁セクションと加熱インターフェイスが間違っています。その結果、ジョイントは簡単な圧力テストに合格しても、持続的な負荷がかかるとクリープ、楕円化、または漏れが発生する可能性があります。
同じロジックが、減速機、ティー、エルボ、フランジ アダプター、およびエンド キャップに適用されます。レデューサーは 2 つのパイプ サイズを接続するため、2 つの SDR 参照を持ちます。ティーにはランと分岐があります。各出口は、その出口が使用するパイプと一致する必要があります。プロジェクトで SDR 11 パイプと SDR 17 パイプが混在する場合、トランジション フィッティングは目で選択するのではなく、明示的に指定する必要があります。
ご注文前に寸法を確認するには、このガイドをご覧ください。 肉厚とSDR標準寸法 。これは、多くの調達ミスの始まりである圧力クラスから公称サイズを区別するのに役立ちます。
SDR、PN、および肉厚: わかりやすい用語での関係
PN は公称圧力定格 (bar) です。 20°C での PE100 給水の場合、SDR と PN の関係は、最初の候補リストとして十分に予測可能です。以下の表は、標準的な水道サービスにおける一般的な PE100 SDR 値とおおよその PN 評価を示しています。注文書を発行するためではなく、オプションを絞り込むために使用します。
| SDR | 相対的な壁の厚さ | おおよそのPN(PE100、20℃水) | 典型的な出発点 |
|---|---|---|---|
| 7.4 | 最も厚い | PN25 | 高圧工業、鉱山、高揚程ライン |
| 9 | 非常に厚い | PN20 | 高水頭水、スラリー、厳しい産業用途 |
| 11 | 厚い | PN16 | 飲料水本管、灌漑ヘッダー、一般工業用 |
| 13.6 | 中 | PN12.5 | 中-pressure water and selected industrial lines |
| 17 | 中等度 | PN10 | 低圧水、農業、排水、軽工業用 |
| 21 | 薄い | PN8 | 重力と低圧の伝達 |
| 26 | 薄いner | PN6 | 低圧および無加圧デューティ |
| 32 | 非常に薄い | PN5 | 排水、換気、低頭搬送 |
| 41 | 薄いnest | PN4 | 低圧排水および無圧力用途 |
パターンは単純です。SDR が増加すると、壁が薄くなり、圧力定格が低下します。実際の結果は圧力容量だけではありません。壁が厚くなると材料費がかかり、重量が重くなり、同じ外径でも内径が小さくなります。壁を薄くするとコストが節約され、流路面積が向上しますが、サージ、真空、摩耗、または温度ディレーティングに対するマージンが少なくなります。
SDR 7.4 PN25
SDR9 PN20
SDR 11 PN16
SDR13.6 PN12.5
SDR 17 PN10
SDR21 PN8
SDR26 PN6
SDR32 PN5
SDR41 PN4
グラフは視覚的な候補リストであり、デザイン ツールではありません。 20°C で PN10 を必要とするラインには、動作温度が上昇するかサージ圧力が含まれると、SDR 13.6 または SDR 11 が必要になる場合があります。正圧がまったくかからない排水ラインでは、はるかに薄い壁を使用できますが、それでも埋設、取り扱い、真空条件に十分な剛性が必要です。
PE100 vs PE80: 同じSDR、異なる圧力
2 つの継手の両方に SDR 11 のマークが付いていても、異なるポリエチレン グレードで作られている場合は、異なる圧力定格を持つことができます。 PE100 の最低必要強度は 10 MPa です。 PE80 の最低必要強度は 8 MPa です。 PE100 の強度が高いため、同じ圧力に対してより薄い壁、または同じ壁に対してより高い圧力が可能になります。
一般的な例を見ると、違いが明確になります。 PE100 SDR 11 は通常 PN16 です。 PE80 SDR 11 は通常 PN12.5 です。プロジェクトで PE100 パイプが指定されており、継手のサプライヤーが同じ SDR の PE80 継手を出荷している場合、継手は正しく見えても、依然として設計圧力を下回っている可能性があります。 2 つの材料のメルト フロー挙動と圧密特性が異なる可能性があるため、突合せ融合では不一致が特に危険です。
調達の際には、樹脂のグレード、バッチ証明書、樹脂から完成したフィッティングまでのトレーサビリティを要求してください。バッチ参照のない請求書上の一般的な「PE100」ステートメントを受け入れないでください。パイプがPE100の場合、継手もPE100となります。プロジェクトに特定のグレードが必要な場合は、その要件を発注書に記載し、受入検査時に確認してください。
温度ディレーティング: 圧力定格の隠れた要因
HDPE の圧力定格は通常 20°C で記載されています。それを超えると許容圧力が下がります。正確なディレーティングは、樹脂、規格、流体、設計寿命によって異なります。 20°C で PN16 定格のラインは、50℃ で 16 bar ラインではありません。以下の表は例示のみを目的としています。実際のプロジェクトでは、管理規格またはメーカーの設計表を使用してください。
| 水温 | ディレーティング係数の例 | SDR 11 / PN16 回線の意味 |
|---|---|---|
| 20°C | 1.00 | PN16 ベースライン |
| 30℃ | 0.87 | 約PN13.9 |
| 40℃ | 0.74 | 約PN11.8 |
| 50°C | 0.60 | 約PN9.6 |
| 60℃ | 0.47 | 約PN7.5 |
ラインが 40°C で動作する場合、公称 PN16 定格は使用中の 16 bar ではありません。必要なマージンを復元するには、デザインに SDR 13.6 または SDR 11 が必要な場合があります。回線にもサージが発生した場合は、選択した SDR を再度低くする必要がある場合があります。これが、SDR だけでは圧力評価の質問に答えることができない理由です。
温度もフィッティングに影響します。成形された継手は、特に分岐または融合カラーにおいて、パイプとは異なる壁セクションを有する場合があります。アセンブリの圧力エンベロープは、パイプ、継手、ジョイントの下部です。継手がパイプに自動的に従うと仮定するのではなく、継手の温度ディレーティングを個別に確認してください。
継手の種類と接合方法による実圧力エンベロープの変更
正しい SDR を使用していても、多くの場合、ジョイントがアセンブリ内で最も弱い部分になります。継手をパイプに接続する方法によって、荷重がどのように伝達されるか、溶融ゾーンがどのように動作するか、および現場での品質管理がどの程度必要かが決まります。
突合せ融合継手
突合せ融着は、大型の HDPE ラインや高圧用途では一般的です。パイプと継手の端は面合わせされ、加熱され、一緒に押し付けられます。継手の SDR はパイプの SDR と一致する必要があり、融合パラメータは実際の壁の厚さと樹脂グレードに設定する必要があります。適切な SDR を備えたバットフュージョン ティーまたはエルボでも、間違ったフェーシングまたは加熱サイクルにより、不完全な圧密を伴うジョイントが作成される可能性があります。高圧作業の場合は、寸法証明書だけでなく、融着試験や共同検査計画書も併せてご請求ください。
電気融着継手
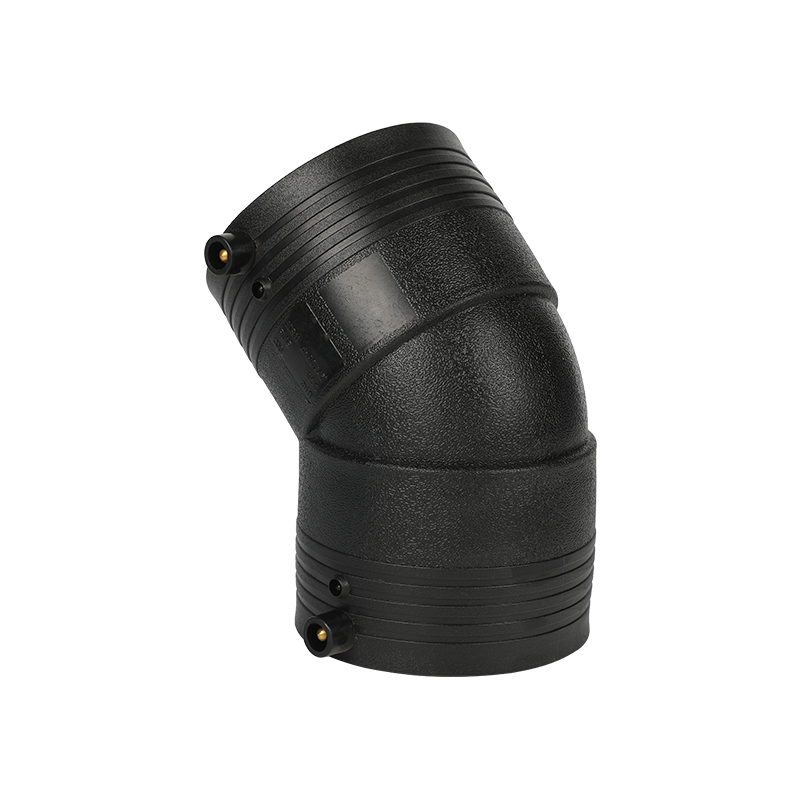
電気融着は、埋め込まれた加熱コイルと制御された電源サイクルを使用します。狭い溝、補修作業、突合せ融合が困難な移行部に役立ちます。継手はパイプの SDR およびパイプの外径と一致する必要があります。取り付けは、表面の準備、クランプ、および適切な溶接機にも依存します。機械的には正常でも融着面が汚染されているカプラーは、圧力がかかると漏れる可能性があります。
 パイプ接合用 HDPE 電融イコールカプラー 狭い溝、修理、移行の場合、このカプラーは適合する SDR HDPE パイプを電気融着によって結合し、耐食性と耐圧性を提供します。 製品を見る→
ソケットフュージョン、ねじ込み、および圧縮継手
ソケットの融着は、直径が小さい場合に一般的です。圧力定格は、継手本体、ソケットの深さ、加熱および冷却サイクルによって異なります。ネジ付き HDPE 継手では、ネジが壁に食い込むという別のリスクが生じます。融着ジョイントで機能する薄壁の SDR は、同じ圧力でのねじ接続には適さない場合があります。圧縮継手は機械式であり、インサート、ナット、シールに依存します。圧力定格はパイプの定格よりも低い場合があるため、パイプの SDR 単独ではなく継手自体の定格を確認してください。
バルブとトランジションピース
多くの場合、バルブ、フランジ アダプター、金属からプラスチックへの移行部によって実際の圧力制限が設定されます。ボールバルブの PN 定格がパイプよりも低い場合や、その溶融端の定格が本体とは異なる場合があります。フランジ アダプターは十分な強度を持っていますが、バッキング リングとボルトのグレードによって組み立てが制限される可能性があります。パイプやメイン継手だけでなく、すべてのコンポーネントの圧力クラスを確認してください。
アプリケーション シナリオ: どの SDR がどの任務に適合するか
適切な SDR は回線の動作によって異なります。水道本管、灌漑ヘッダー、ガスライン、スラリーライン、および排水管は、同じ設計エンベロープを共有していません。アプリケーションで開始点を設定し、温度、サージ、接合方法で検証します。
市営水道本管
ヘッドとサージに応じてPE100 SDR 11またはSDR 17が一般的です。 SDR 11 はより多くの圧力マージンを提供します。 SDR 17 は、低圧力の分配に適しています。ディレーティング後の設計圧力を確認し、遷移ごとにフィッティング SDR を確認してください。
灌漑と農業
SDR 17 と SDR 21 は、低気圧分布の開始点となることがよくあります。ポンプの始動、バルブの閉鎖、および平坦でない地形により、静水頭よりもはるかに高いサージが発生する可能性があります。ポンプ曲線のみからサイズを決定しないでください。
工業および鉱業
高圧スラリー、プロセス水、または要求の厳しい作業には、SDR 7.4、SDR 9、または SDR 11 が必要になる場合があります。摩耗や化学物質への曝露により耐用年数が変化する可能性があるため、圧力定格は仕様の一部にすぎません。
排水およびサイフォンシステム
SDR26, SDR 32, or SDR 41 may be adequate for low-pressure drainage, but siphon drainage can see vacuum and dynamic effects. Check stiffness, support spacing, and the fitting design rather than assuming a thin wall is always acceptable.
ガス分配の場合、通常、設計ルールは水の場合よりも厳しくなります。 PE100 SDR 11 ラインは中圧ガスで使用できますが、単純な PN 番号よりも管理コード、安全係数、および取り付け資格が重要です。化学ラインの場合、圧力だけでなく化学的適合性も考慮して樹脂を選択する必要がある場合があります。標準の PE100 水分定格は、あらゆる温度ですべての化学物質を自動的にカバーするわけではありません。
実際のテストの 1 つは、流体、最高温度、設計圧力、サージ圧力、真空、埋設深さ、および接合方法の設計エンベロープを 1 行で記述することです。これらのいずれかが欠けている場合、SDR の選択は不完全です。次に、継手パッケージをパイプのラベルだけでなく、同じ行に対してチェックする必要があります。
実用的な選択ワークフロー
信頼できる SDR の選択はシーケンスに従います。通常、ステップをスキップすると、リスクが現場に移され、修正のコストが高くなります。
- サージや真空を含む設計圧力を定義します。常用使用圧力のみで使用しないでください。
- 最大動作温度と、それ以上の温度が発生する期間を定義します。
- ポリエチレンのグレード: PE100 または PE80、およびプロジェクト固有の樹脂要件を確認します。
- 規格で要求される温度ディレーティングおよび化学ディレーティングを適用します。
- サプライヤーの在庫リストだけからではなく、標準テーブルから SDR 値の候補リストを選択します。
- レジューサーや分岐を含むすべての出口のパイプに継手の SDR とグレードを一致させます。
- バルブ、フランジ、トランジションの接合方法と圧力クラスを確認してください。
- リリース前に、規格、テストレポート、バッチトレーサビリティ、および融合手順を検証します。
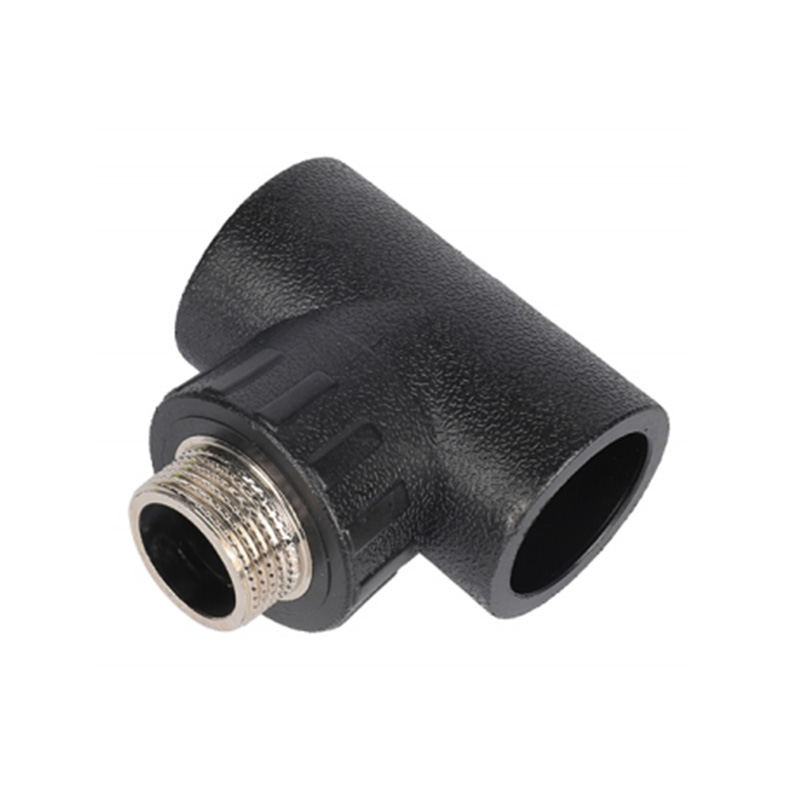
 分岐接続用 HDPE バット フュージョン イコール ティー ホットメルトバットフュージョン分岐接続には、この同等のティーを使用します。そのサイズと SDR オプションは、実際のパイプの組み合わせによる融合試験の計画をサポートします。 製品を見る→
高圧ラインの場合は、実際のパイプと継手の組み合わせによるフュージョン トライアルを追加します。トライアルには、計画された機械、加熱サイクル、フェーシングツール、および冷却時間を含める必要があります。ビーズと融合インターフェースを検査し、試行記録をプロジェクト ファイルに保存します。電気融着の場合は、溶接機の校正とフィッティング バッチのトレーサビリティを確認してください。
SDR 選択におけるよくある間違い
- 外径のみで選んでください。 2 つのパイプは同じ外径を共有し、異なる肉厚と SDR を持つことができます。
- SDR 11 パイプに SDR 17 継手を取り付ける。 部品は差し込み口には合うかもしれませんが、融合インターフェースと壁のセクションが間違っています。
- 温度ディレーティングは無視します。 20°C での PN16 定格は、50°C での PN16 定格ではありません。
- PE100パイプとPE80継手の混合。 同じ SDR であっても、継手によっては設計圧力が発生しない場合があります。
- 薄肉 SDR でねじ込み継手を使用する。 ねじ山により有効壁が減少し、漏れ経路や応力集中が生じる可能性があります。
- すべての融着継手の圧力定格が同じであると仮定します。 成形 T 字、機械加工されたフランジ アダプター、およびバルブには異なる制限が設定される場合があります。
- サージとバキュームのことは忘れてください。 ポンプの起動、バルブの閉鎖、サイフォンの排水により、システムに静圧を超える負荷がかかる可能性があります。
- バッチ検証をスキップします。 バッチを参照しない証明書は、ジョイントに障害が発生した場合に防御することが困難です。
これらの間違いのほとんどは、1 ページの仕様で回避できます。仕様書には、配管SDR、継手SDR、樹脂グレード、設計圧力、設計温度、接合方法、合格基準を記載する必要があります。このページは、プロジェクト チームが注文前にやり取りを解決する必要があるため、一般的なカタログ ノートよりも役立ちます。
調達チェックリスト ご注文前にご確認いただきたいこと
調達では、技術的な意図が物理的な出荷になります。図面上では継手が正しくても、間違ったグレード、間違ったパッケージ、またはプロジェクトと一致しないバッチ記録が付いている場合があります。製品と証拠の両方を網羅するチェックリストを使用してください。
樹脂グレード
PE100またはPE80を書面で確認してください。バッチ証明書を要求し、それがパイプだけでなく継手と一致していることを確認してください。
SDRマッチ
すべての継手をサイズ、タイプ、SDR ごとにリストします。レデューサーとティーの出口を出口ごとに確認します。一般的な「HDPE に適している」という記述を受け入れないでください。
圧力クラス
サージや真空を含む設計温度で PN をチェックします。バルブおよびフランジの定格は、配管の定格とは別にご確認ください。
ジョイント方式
バット融着、電気融着、ソケット融着、ねじ込み、または圧縮の状態を示します。各方法には現場要件と検査ポイントが異なります。
トレーサビリティ
継手をプロジェクトに結び付けるバッチ番号、テストレポート、パッキングリストを尋ねます。記録は融合ログとともに保管してください。
梱包と取り扱い
機械加工された融着表面は、汚染や衝撃から保護する必要があります。到着時に梱包方法と保管状態をご確認ください。
 パイプラインの流量制御用工業用ボールバルブ 隔離ポイントについては、この工業用ボールバルブの圧力クラスと接続規格を、シールと流量制御の特性とともに確認してください。 製品を見る→
絶縁点の場合は、バルブ圧力クラスと接続タイプを同時に指定します。フュージョンエンドを備えたボールバルブはパイプの SDR に一致する必要があり、バルブ本体は設計圧力を満たさなければなりません。バルブが異なる接続規格で供給される場合、トランジションピースは圧力エンベロープの一部となるため、メインフィッティングと同じ注意を払って検討する必要があります。
Fengfeng が SDR 適合フィッティングの供給をサポートする方法
Zhejiang Fengfeng Pipe Industry Co., Ltd. は、2002 年以来、浙江省諸曁市の拠点で HDPE 配管製品を製造してきました。製品範囲には、突合せ融着継手、電気融着継手、ソケット融着継手、HDPE ねじ込み継手、PE および PP 圧縮継手、バルブ、溶接機、サイフォン排水継手、および生簀ブラケットが含まれます。プロジェクトでエルボ、ティー、レデューサー、カプラー、トランジション全体にわたって一貫した SDR とグレードが必要な場合、その幅が重要になります。
当社は ISO9001:2000 品質管理システムと ISO14001 環境管理システムに基づいて活動しています。製品は PICC 保険付きとして説明されており、製品寿命は適切なサービス条件下で 50 年以上保証されています。これらのステートメントは、実際のバッチおよび仕様に関連付けられている場合にのみ役立ちます。プロジェクト供給の場合、実際的な価値は、継手 SDR をパイプ SDR に一致させ、樹脂グレードの一貫性を維持し、設置者が融合レポートにファイルできる記録を提供することにあります。
輸出注文の場合は、梱包と表面保護に注意が必要です。融着面はきれいな状態を保つ必要があり、輸送中に機械加工された端部がへこんではいけません。このことを理解しているサプライヤーは、すべての継手を一般的なハードウェア項目として扱うのではなく、サイズと接続タイプに基づいて梱包します。これにより、現場での手戻りが減り、設置作業員が認定手順内で融合サイクルを維持できるようになります。
継手スケジュールをパイプ スケジュールと一致させる必要がある場合は、パイプの SDR、設計温度、および接合方法から始めます。次に、フィッティング範囲とバッチドキュメントを確認します。できます 製造および品質システムについて詳しく学ぶ お問い合わせをリリースする前に、製品範囲の詳細を確認してください。
よくある質問
10 bar HDPE ウォーターラインにはどのような SDR が必要ですか?
20°C の PE100 水の場合、SDR 17 は約 PN10 です。最大動作温度が高い場合、またはサージが大きい場合は、13.6 または 11 などの低い SDR を選択し、定格圧力を確認してください。高温またはサージが発生しやすいラインの設計定格として 20°C 定格を使用しないでください。
SDR 11 パイプに SDR 17 継手を使用できますか?
いいえ。継手の SDR はパイプの SDR と一致する必要があります。外径は似ていますが、肉厚と融着界面が異なります。不一致があると、不完全な接合や応力集中が生じ、圧力がかかると後でそれが現れる可能性があります。
SDR が低いほど、常により良い選択を意味するのでしょうか?
いつもではありません。 SDR が低いと壁が厚くなり、圧力定格が高くなりますが、コストも高くなり、重量も重くなり、同じ外径でも内径が小さくなります。正しい選択は、利用可能な最も厚い壁ではなく、必要なマージンを備えた設計範囲を満たす最低圧力クラスです。
SDR 11 HDPE の圧力定格はどれくらいですか?
20°C の PE100 水の場合、SDR 11 は約 PN16 です。 PE80 の場合、同じ SDR は約 PN12.5 です。実際の定格は規格、温度、設計要素によって異なりますので、特定の樹脂および用途の値を確認してください。
HDPE 継手の圧力定格はパイプと同じですか?
継手が同じ SDR、同じポリエチレン グレード、認定されたジョイントを備えている場合のみ。一部の継手、特にねじ付き継手、バルブ、およびトランジションには、独自の圧力制限があります。パイプだけでなく、アセンブリ内の最も定格の低いコンポーネントを確認してください。
フィッティングが本当に PE100 であることを確認するにはどうすればよいですか?
樹脂グレード、バッチ証明書、トレーサビリティ記録をご請求ください。証明書が汎用製品ファミリーではなく、提供されたバッチを参照していることを確認してください。重要な作業については、品質計画に受入検査と融合トライアルを含めます。
PE100 パイプと PE80 継手を混合できますか?
圧力サービスには推奨されません。 2 つのグレードは必要な最小強度が異なるため、融合時の挙動が異なる場合があります。マッチンググレードとSDRを使用し、実際の組み合わせでの接合手順を確認してください。
圧力以外に必要な SDR を変更するものは何ですか?
温度、化学薬品への曝露、サージと真空、埋設深さ、摩耗、耐用年数、接合方法はすべて選択に影響します。埋設水道本管には正しい継手でも、地上の化学薬品ラインやサイフォン排水システムには間違っている可能性があります。


連絡を取り合う
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd. 効率的なシングルスクリュー射出を使用 高用成形機 生産性とエネルギー使用量の削減。
製品リンク
接触
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

中国浙江省紹興市諸曁市典口鎮市場路21号