
HDPE パイプ継手の寿命はどのくらいですか: 実際の用途、選択、性能、
 2026.10.26
 業界ニュース
HDPE パイプ継手: 50 年は設計基準であり、使用期限ではありません
HDPE パイプ継手は、ほとんどの水道、ガス、産業システムで 50 年以上の耐久性があり、配合物、肉厚、融着手順が正しく適合していれば 100 年の耐用年数が現実的です。管継手の製造において、その成果は管だけで決まるわけではありません。継手のソケット、スピゴット、および融着ゾーンは、検証済みの最低限必要な強度を備えた PE コンパウンドから成形する必要があり、フィールドジョイントは汚染、湿気、または温度ドリフトのないように作成する必要があります。
メーカーにとって、寿命の主張は ISO 9080 回帰テストから始まります。 「50 年」は、20°C での静水圧強度データの外挿から導出されます。これは設計の基礎であり、障害のカウントダウンではありません。 1970 年代に設置された掘削された PE パイプラインの多くは、依然として元の圧力定格を超えてテストされています。射出成形プロセスで応力集中や材料の劣化が生じない限り、同じ PE100 ファミリから成形された継手は同じように動作します。
HDPE フィッティングの寿命を実際に決定するものは何ですか?
継手の耐用年数は、材料グレード、成形品質、接合部の完全性という 3 つの制御可能な領域に分類できます。これらのいずれかに障害が発生すると、100 年使用できるシステムの修理サイクルが 10 年に短縮される可能性があります。
材質グレード
PE80 と PE100 の 2 つの一般的なファミリーです。 PE100 は 20°C での最小必要強度が高く、ゆっくりとした亀裂の成長に対する耐性が優れています。埋設圧力システムの場合、50 年の設計寿命に対して PE100 が最も一般的に推奨されます。
成形品質
射出成形継手は、均一な冷却と制御されたウェルド ラインに依存します。低品質の金型や過剰な再研磨により、微小なボイドや内部応力が発生し、亀裂の発生時間が変化する可能性があります。
共同の完全性
バットフュージョン、エレクトロフュージョン、およびソケットフュージョンはすべて、適切な表面処理、加熱時間、および冷却時間を必要とします。早期に破損する可能性が最も高いのは接合部であり、取り付け壁ではありません。
接続方式と継手寿命:バットフュージョン、エレクトロフュージョン、ソケットフュージョン
関節は最も危険なゾーンです。次の成形継手は、そのゾーンをパイプ壁と同じ強度に保つように設計されています。
バットフュージョンフィッティング
突合せ融着では、パイプの端をミラー プレートに対して加熱し、それらを互いに押し付けることにより、連続的な溶接が行われます。適切に製造された突合せ融着継手は、親管と同等以上の引張強度を持っています。大口径の水道本管や産業用ラインでは、この方法が主流です。バット フュージョン シリーズの一般的な圧力定格均等 T シャツは PE100 で作られており、DVS 2207 または ISO 21307 の形状要件を満たすフュージョン フェースを備えています。
 大口径電源用 HDPE バットフュージョンイコールティー この同等の T シャツはバット フュージョン シリーズの一部であり、連続溶接がパイプの強度と同等またはそれを超える水道本管や工業用ラインに最適です。 製品を見る→
電気融着継手
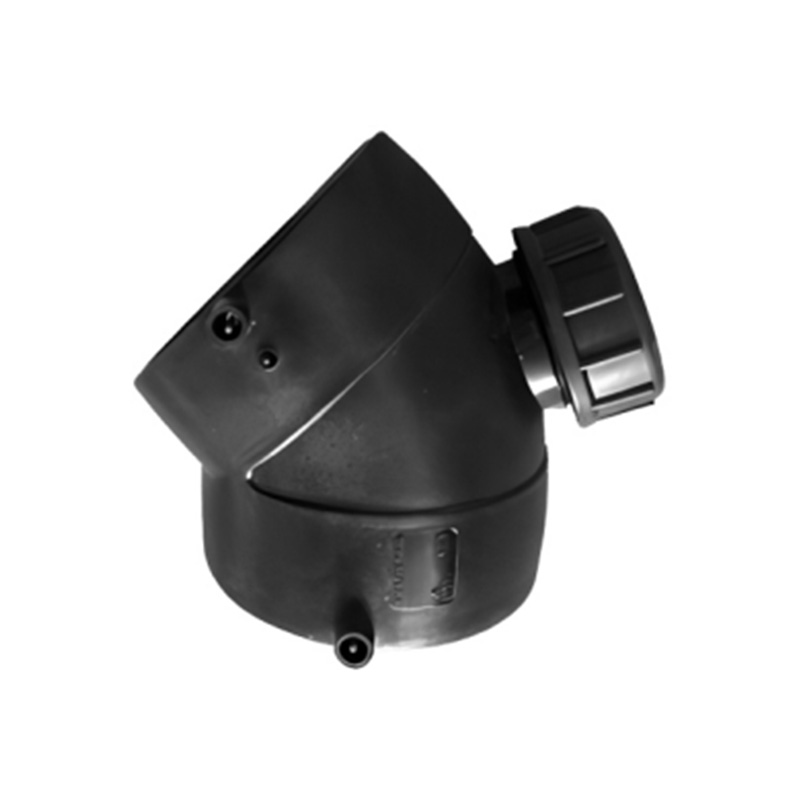
電気融着フィッティングには、周囲のポリマーを溶かす抵抗ワイヤが埋め込まれています。この方法は、スペースが限られている修理、タイイン、および中径の分岐に広く使用されます。電気融着接合部の耐用年数は、加熱時間、周囲温度、圧力がかかる前の完全な冷却によって決まります。きれいなソケット表面と期限切れになっていないコイルを備えたカプラーは、パイプと同じ圧力クラスを維持できます。
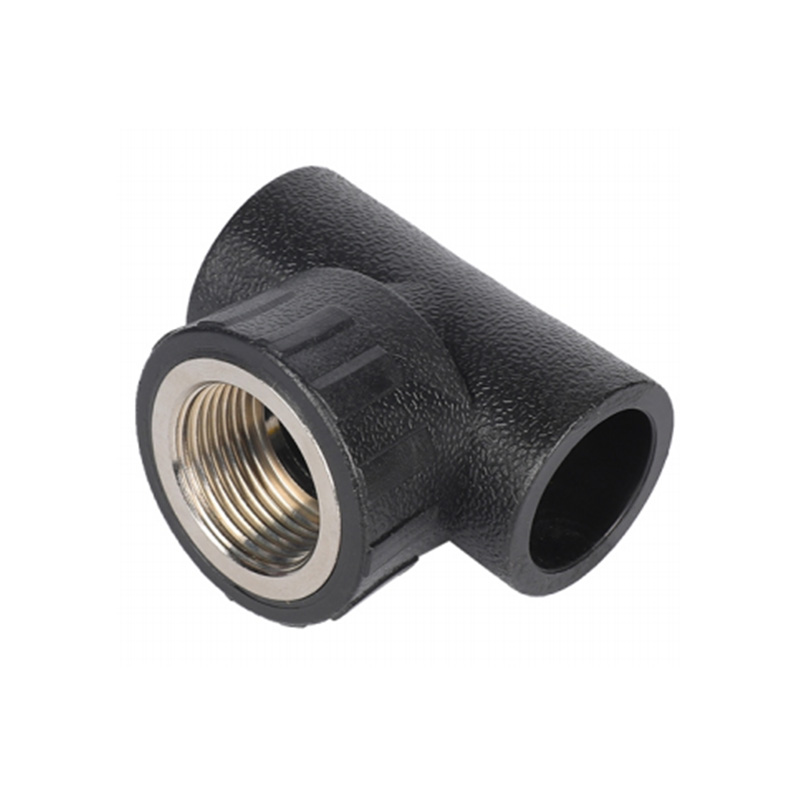
 コイルが埋め込まれた HDPE 電気融着イコールカプラー このカプラーは、抵抗線の溶解を使用してパイプと同じ圧力クラスを維持するため、狭いスペースでの修理や結合に適しています。 製品を見る→
ソケットフュージョン継手
ソケット融着は、110 mm までの小径パイプに一般的です。継手はソケット ヒーターで指定された時間加熱され、その後パイプ端に押し込まれます。この方法は迅速かつ経済的ですが、ソケットの深さと加熱時間が重要です。継手が過熱されたり、長時間遅れて完全に挿入されたりすると、溶接部が脆くなる可能性があります。ソケットの深さがテンプレートの公差内に制御されている場合、ジョイントは最大圧力定格を維持します。
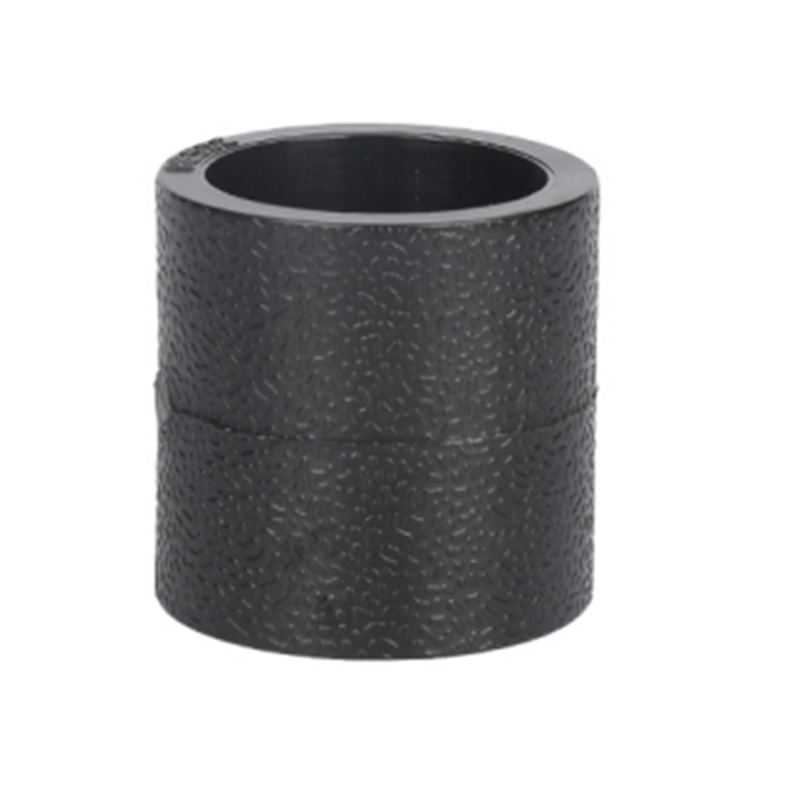 細管用HDPEソケットフュージョンイコールカプラー このカプラーは、ソケットの深さと加熱時間を注意深く制御することで、最大 110 mm のパイプに対して高速で経済的なジョイントを提供します。 製品を見る→
接続タイプに関係なく、溶融ゾーンは自然に冷却する必要があります。ジョイント冷却中は、水噴霧、圧縮空気、または強制荷重を加えないでください。あ 漏れ防止 HDPE 接続チェックリスト すべての作業員が溶接を開始する前に確認する必要があります。
圧力定格、温度、化学物質への曝露: それらが寿命に与える影響
50 年の寿命は、定常圧力下の 20°C の水で常に見積もられています。実際のシステムは、周期的な負荷や攻撃的な流体を使用して、さまざまな温度で動作することがよくあります。システム設計者は、圧力定格、壁クラス、またはその両方を調整する必要があります。以下の表は、一般的な条件をまとめたものです。
| 状態 | フィッティング寿命への影響 | 実践的な指導 |
|---|---|---|
| SDR 11 / PN16(20℃) | 50年の設計寿命 | 埋設水・埋設ガスの基準 |
| SDR 17 / PN10(20℃) | 低圧力下で 50 年の寿命 | 適度な圧力がかかる場所で使用する |
| 周期圧力 | 疲労はストレスが集中すると始まります | 繰り返しサージが発生する場合は、SDR 11 以上を選択してください |
| 40℃の水の持続 | 許容圧力約60%減圧 | 圧力を下げるか、SDR の厚さを増やす |
| 化学酸化剤 | ゆっくりとした亀裂の成長を促進する可能性がある | 使用前に化学的適合性を確認してください |
これらの数値は、すべてのインストールを正確に保証するものではありません。これらは、圧力サージや温度を考慮しない場合、同じ継手があるプラントでは 100 年持続するのに、別のプラントでは 15 年しか持続しない理由を示しています。
現場での証拠: 発掘調査が示すもの
初期の自治体施設から発掘された HDPE パイプと継手は、最も説得力のあるデータを提供します。いくつかの研究では、30 ~ 50 年の使用後に取り外されたポリエチレン パイプは、元の引張強度の 90% 以上を保持していました。同時期の付属品を取り外してテストしたところ、予想される 0.5 mm 未満の酸化層を超える壁の劣化は見られませんでした。
以下のグラフは、さまざまな制御レベルでの耐用年数の範囲を示しています。
PE100、正しい融着、きれいな水
PE100、正しい融着、周期的圧力
PE80、中程度の取り付け品質
不十分な融合または過負荷の関節
重要な点は、フィッティングライフは製品の特性だけではないということです。継手、継手、動作履歴などを含むシステム属性です。
継手の寿命を縮める取り付けとメンテナンスの間違い
HDPE システムの早期故障のほとんどは、材料の劣化ではなく設置エラーが原因です。次のチェックリストは、請負業者や販売代理店とのサポート作業で確認された最も一般的な問題に対処しています。
- 砂、土、または雨の中でパイプや継手を加熱すると、溶融界面が弱くなる汚染が生じます。
- ソケットヒーターを間違った温度で使用すると、不完全な溶解または熱劣化が発生します。
- 冷却中に接合部を引っ張って位置合わせすると、残留引張応力が発生します。
- 完全に冷却する前に圧力を加えると、溶接部分が引き離されます。
- 溶剤、燃料油、または強力な酸化剤の近くに継手を保管すると、表面にひび割れが発生する可能性があります。
- 金属製のリーマーやブレードを使用してパイプの表面をえぐると、応力集中点が残ります。
単純なルール: プロセス中にフュージョン面を素手で持たない場合、パーツは十分にきれいではありません。メーカーの加入手順に従うことが、50 年間の定格を有効に保つ最も信頼できる方法です。
フィッティングが期待寿命を満たすかどうかを確認する方法
購入者は、継手にマークされている PE グレード、SDR または圧力クラス、該当する規格、製造日の 4 つの詳細を承諾前に確認することで、長期的なリスクを軽減できます。材料トレーサビリティマークが不明瞭な継手は、検証できない耐用年数を生み出します。
製造レベルで、成形の品質を判断する信頼できる方法は、ゲート領域とフラッシュ ラインを検査することです。成形された継手は、色が均一で、焼け跡がなく、厚い部分に目に見えるヒケがあってはなりません。可能であれば、同じ製造ロットの水圧試験証明書または短期圧力試験記録を要求してください。
大規模なプロジェクトの場合、樹脂の選択から最終的な圧力テストまでの全プロセスを管理する工場と協力することが実際的な利点となります。私たちの 生産施設 はバットフュージョン、エレクトロフュージョン、ソケットフュージョンの範囲に同じ PE100 グレードを使用しているため、ネットワーク全体が一定の速度で老朽化します。
よくある質問
HDPE パイプ継手の寿命は HDPE パイプよりも短くなりますか?
いいえ。同じ PE グレードで作られ、同じ圧力クラスに定格された継手は、パイプと同じ設計基準を持っています。接合部は早期に破損する可能性がある部品であるため、取り付け自体よりも接合手順の方が重要です。
50 年間の格付けは実際には何を意味するのでしょうか?
これは、ISO 9080 の方法で外挿した場合、20°C で 50 年間継続的な内圧に故障なく耐えられる、必要最小限の強度をその材料が備えていることを意味します。 50 年後の交換を保証するものではありません。多くのシステムははるかに長く持続します。
電気融着継手は再利用できますか?
いいえ、抵抗線が加熱されてポリマーが溶けると、電気コイルとソケットの表面が消耗します。電気融着継手の再使用は安全ではなく、圧力定格が無効になります。
UV にさらされると HDPE フィッティングの寿命が短くなりますか?
強い日光に長時間さらされると、表面が黒くなったりチョーキングされたりしますが、カーボン ブラックで安定化された HDPE は機械的強度のほとんどを保持します。地上設置の場合は、予定された耐用年数の間、継手を直射紫外線から保護してください。
PE80とPE100の継手寿命の違いは何ですか?
PE100 は最小必要強度が高いため、同じ圧力でより薄い壁、または同じ壁でより高い圧力が可能になります。 PE100 はまた、より優れた緩徐亀裂成長耐性を示すため、50 年の設計寿命には推奨されます。
飲料水と廃水に同じ継手を使用できますか?
ほとんどの地方自治体の申請では、はい。 PE100 継手は、圧力クラスが一致し、継手が関連する飲料水の承認に準拠している限り、両方に使用できます。





連絡を取り合う
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd. 効率的なシングルスクリュー射出を使用 高用成形機 生産性とエネルギー使用量の削減。
製品リンク
接触
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

中国浙江省紹興市諸曁市典口鎮市場路21号