
HDPE パイプ継手のタイプ: 接続、サイズ設定、および選択に関する完全ガイド
 2026.09.14
 業界ニュース
短い答え: HDPE 管継手は、接続方法と機能によって分類されます。接続方式にはバットフュージョン、エレクトロフュージョン、ソケットフュージョン、ネジ式、コンプレッション式、フランジ式などがあります。機能カテゴリには、エルボ、ティー、レデューサー、エンドキャップ、フランジ、アダプターが含まれます。工場現場で両方の側面を理解しているかどうかが、スムーズな設置と現場でのやり直しの分かれ目となります。
HDPE 継手のパレットを備えた倉庫に立っているとき、課題は部品が優れているかどうかではなく、チームが適切な継手のタイプを適切なパイプ、圧力クラス、現場の状態に適合させているかどうかです。 2002 年以来、HDPE 配管コンポーネントを製造してきたメーカーとして、私たちは世界中のプロジェクトで同じ混乱を目の当たりにしてきました。電気融着カップリングが突合せ融着減速機の隣にあり、ネジ付きアダプターが圧縮ユニオンと混合されており、どれが給水ラインに属するのか誰もわかりません。
このガイドでは、さまざまなタイプの HDPE パイプ継手についてメーカーの観点から説明します。各タイプが実際に何をするために作られているのか、どこで最も効果的に機能するのか、重要な公差は何か、高価な不一致を回避する方法などについて説明します。これは単なる名前のリストではなく、実用的な分類です。
HDPE パイプ継手とは何か、また分類システムが重要な理由
高密度ポリエチレン (HDPE) パイプ継手は、ポリエチレン パイプラインの流れを接続、終端、削減、方向転換、または制御する射出成形または製造されたコンポーネントです。金属継手とは異なり、HDPE 継手は、多くの場合 2 つの表面を溶かすことによってパイプ自体に接合されるように設計されています。つまり、継手は連続した漏れのないパイプ壁の一部になります。
HDPE 管継手の分類は学術的なものではありません。設置者、購買チーム、プロジェクト エンジニアには、次の 3 つの質問に答えるための信頼できるメンタル モデルが必要です。
- 継手はどのようにパイプに接続されますか?
- 継手はどのような油圧機能または方向機能を果たしますか?
- システムにはどのような圧力定格と寸法規格が適用されますか?
最初の質問に正解すれば、設置作業員はどの機械やツールを持っていけばよいかわかります。 2 番目を正しく行うと、パイプライン レイアウトが設計どおりに機能します。 3 番目を正しく実行すれば、システムは溶接やねじ接合部で故障することはありません。このガイドの残りの部分はそのロジックに従います。
6 つの接続方法: HDPE フィッティング タイプの第一次元
HDPE パイプ継手を分類する最も重要な方法は、パイプへの接続方法です。 HDPE は PVC のように溶剤で接着されず、通常は圧力配管用にねじが切られていません (ただし、低圧および移行用途にはねじ付き HDPE 継手が存在します)。代わりに、HDPE は 6 つの実用的な接続ファミリーに依存しています。
1. バットフュージョンフィッティング
バットフュージョンは、63 mm を超える HDPE パイプに最も広く使用されている接合方法です。パイプの端と継手の端は融着機でクランプされ、平らに面され、約 200 ~ 210 °C のヒーター プレートに当てて加熱され、制御された力で一緒に押し付けられます。その結果、モノリシックジョイントが完成し、継手とパイプは連続した 1 つのポリエチレン片になります。
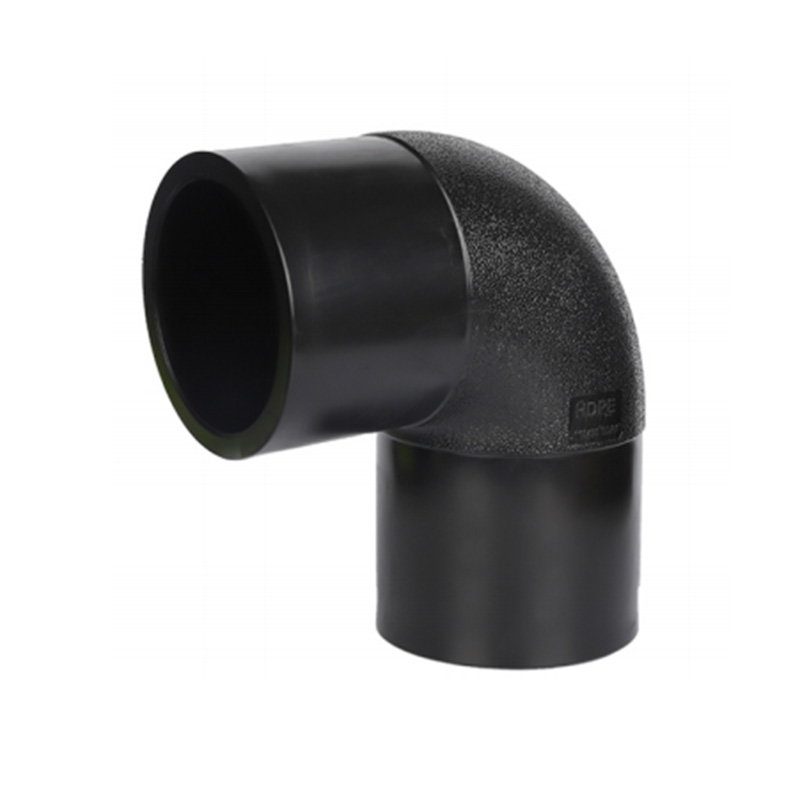
当社の突合せ融着継手シリーズは、直径 DN63 から DN1200 までのエルボ、ティー、レデューサー、等価カップリング、レデューサーカップリング、エンドキャップ、フランジアダプターをカバーしています。これらは、都市用水、廃水、ガス、工業用ラインの主力製品です。
代表的な強み
エラストマーシールはありません。耐薬品性ジョイント。長期の引張強さ。埋設および地上パイプラインに適しています。
制限事項
バットフュージョンマシンと訓練を受けたオペレーターが必要です。非常に小さな直径 (DN20 以下) には実用的ではありません。作業スペースが狭い溝では困難です。
2. 電気融着継手
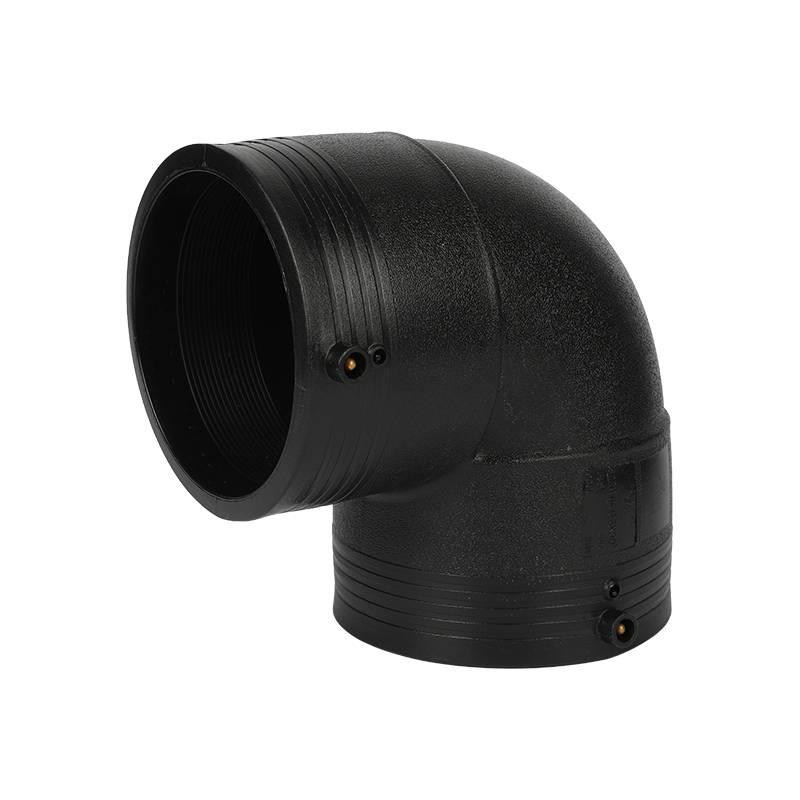
電気融着接続具には、ソケットまたはサドルに金属抵抗線が埋め込まれています。継手はパイプの端にクランプされ、特別な溶接ボックスがワイヤに電流を流し、ポリエチレンが溶けて融合します。電気融着は、修理、限られたスペース、および大きなバット融着機の持ち運びが現実的でない直径の場合に推奨される方法です。
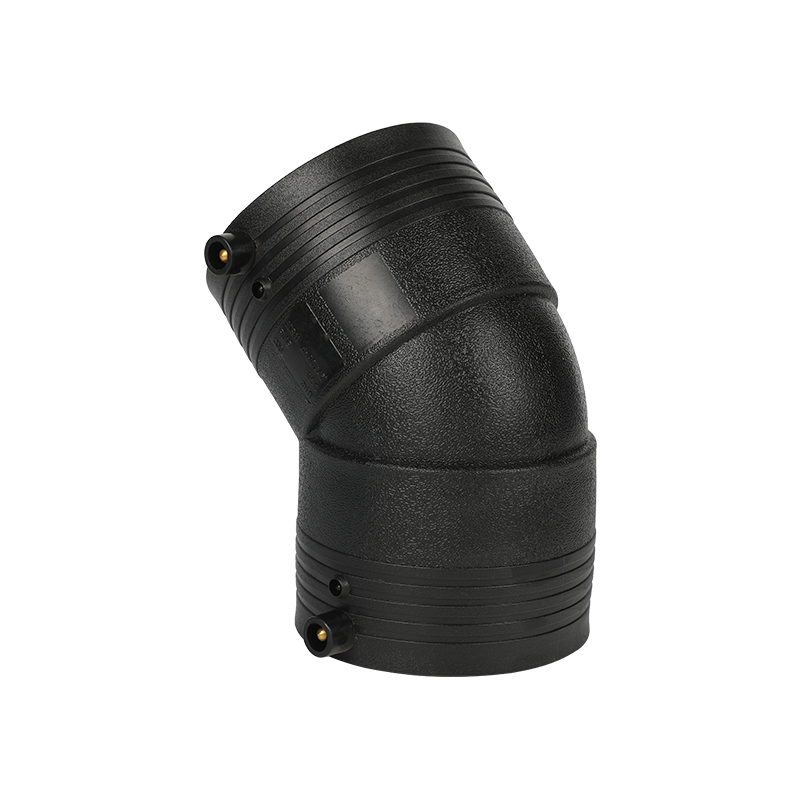
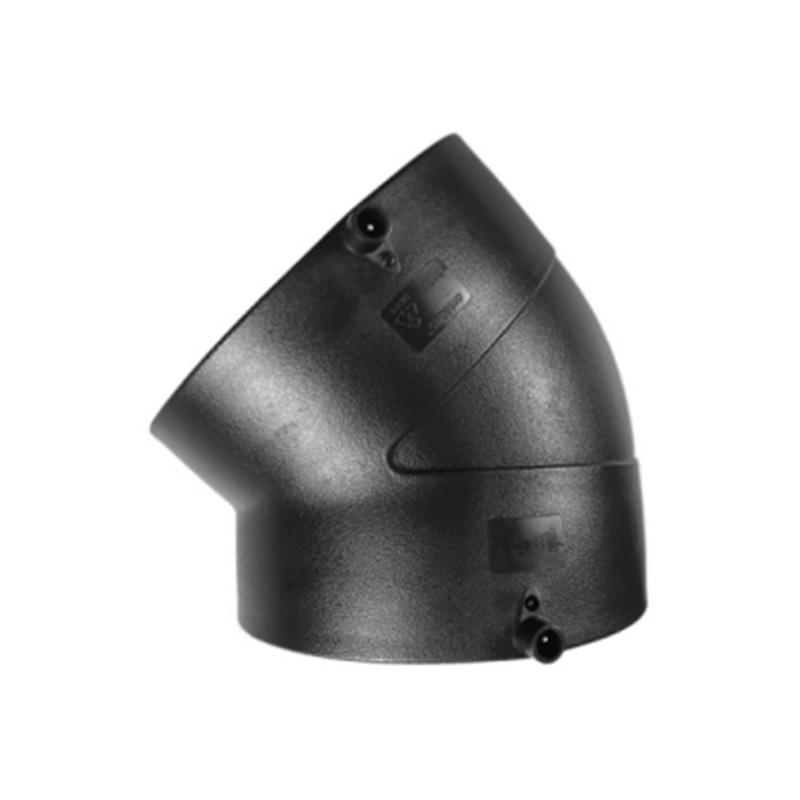
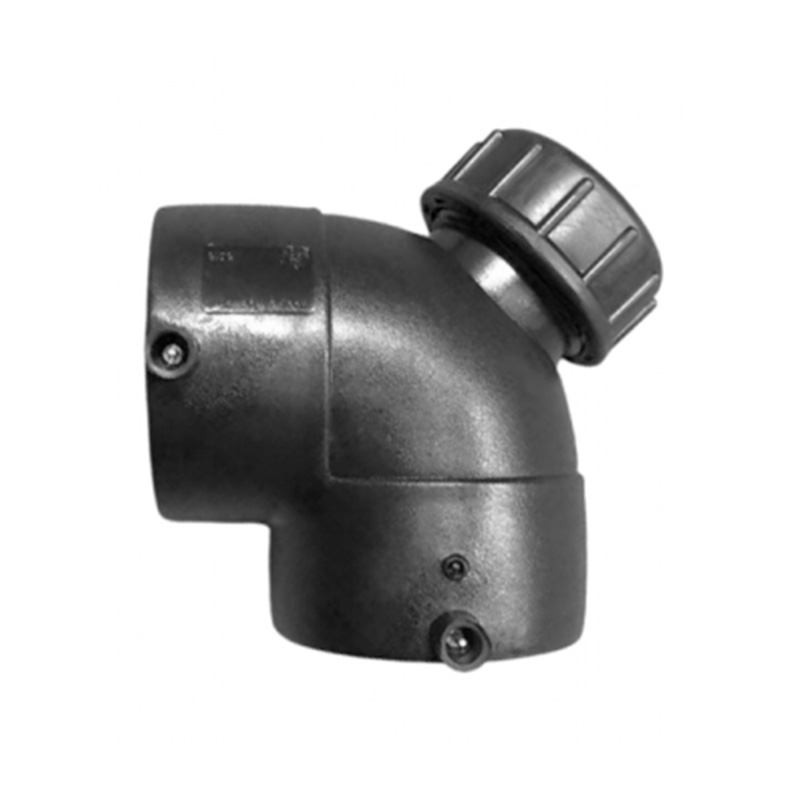
当社のエレクトロフュージョン シリーズには、DN20 から DN315 までのカプラー、ティー、45° および 90° エルボ、レデューサー、フランジ アダプター、タッピング サドル、エンド キャップが含まれます。電気融着は、パイプがすでに埋設されており、新しい分岐または修理カップリングを追加する必要がある場合にも最も安全な方法です。
3. ソケットフュージョン継手
ソケットフュージョンは、小径の HDPE パイプ (通常は DN16 ~ DN110) によく使用されます。パイプの差し込み口の外面とソケットの内面をソケット融合ツールで加熱し、一緒に押し込み、冷めるまで保持します。迅速で、必要な設備は簡単で、クリーンな状態では非常に信頼性が高くなります。
当社のソケット フュージョン シリーズは、圧縮空気システム、水処理投与ライン、水産養殖配管で頻繁に使用される小口径 HDPE パイプ用のカップリング、エルボ、ティー、ユニオン、アダプターをカバーしています。
どの熱融着法を選択すればよいですか?
次の場合にバット フュージョンを選択します。
- パイプ径はDN63以上
- 長い直線には最大の接合強度が必要です
- ジョイント部分に融合機を設置可能
- 圧力等級はPN10以上
次の場合に電気融合を選択してください。
- 作業スペースがバットフュージョンマシンには狭すぎる
- パイプはすでに設置されています。修理作業
- 分岐接続またはサドルフィッティングが必要です
- 自動溶接品質管理が必要
次の場合にソケット フュージョンを選択します。
- DN16~DN110 小径パイプ
- 重機を使わずに手作業で迅速に設置
- ワークショップでの製作または限定されたトレンチ作業
- 重要ではないサービスのための低コストの接続
4. ネジ付き HDPE フィッティング
ネジ付き HDPE 継手は、ゲート バルブ、水道メーター、ポンプの吐出口など、ポリエチレン ラインを金属、真鍮、PVC のネジ付きコンポーネントに接続する必要がある場合に使用されます。全 HDPE ねじ込み継手と金属インサートねじ込み継手があります。 HDPE ねじは、噛み合いあたりの強度が金属ねじほど強くないため、これらの継手は通常、融着ジョイントよりも低い作動圧力で評価されます。
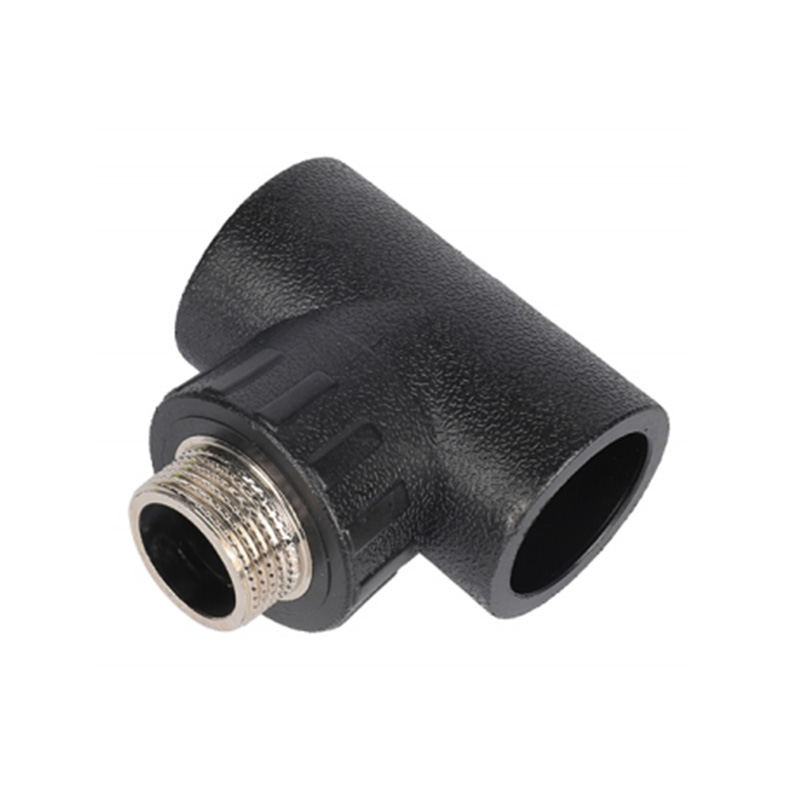
同社の HDPE ねじ込み継手シリーズには、オスおよびメスのアダプター、エルボ、ティー、ユニオン、カップリングが含まれます。別個の突き合わせねじ付き継手シリーズは、溶融ソケットまたはスピゴット端とねじ端を組み合わせており、設置者はパイプ側の溶融ポリエチレン接続と機器側のねじ付き移行部の両方の長所を利用できます。
知っておくとよいこと: ねじ付き HDPE 継手を金属に接合する場合は、必ずねじシール テープまたは適切なねじコンパウンドを使用してください。 HDPE フィッティングを過度に締め付けないでください。ねじの根元に亀裂が入る可能性があり、ラインに圧力がかかるまで亀裂が見えない可能性があります。
5. 圧縮継手
圧縮フィッティングは、O リング シールと圧縮ナットで HDPE パイプの外側をグリップし、熱を必要としません。これらは、一時的な接続、地方の水道のポリ パイプ、点滴灌漑、現場で裸火や溶接機の使用が許可されていない状況に実用的な選択肢です。
当社の PE/PP 圧縮継手製品範囲は、カップリング、エルボ、ティー、エンド キャップ、および移行アダプターをメートルおよびインチ サイズでカバーしています。シールは融着インターフェイスではなく O リングとグリップ リングに依存しているため、圧縮フィッティングは簡単に取り外して再利用でき、メンテナンスや季節限定の設置に便利な特性です。
6. フランジアダプターとフランジ接続
フランジ アダプターは HDPE パイプに突合せ融着または電融融着され、その後、緩い裏当てフランジ (通常は鋼またはダクタイル鉄) を使用してアセンブリをバルブ、ポンプ、または別のフランジにボルトで固定します。フランジ接続は、メンテナンスのためにコンポーネントを分解する必要がある場合、HDPE パイプを地上の機器に接続する場合、または HDPE ラインを既存のフランジ ネットワークに接続する必要がある場合に重要です。
フランジ付きジョイントは本質的に融着ジョイントよりも張力に弱いですが、ポンプ ステーションやバルブ マニホールドでは、分解の容易さがその懸念を上回ることがよくあります。
| 接続タイプ | 一般的なサイズ範囲 | 必要な機器 | 接合強度 | 最高のアプリケーション |
|---|---|---|---|---|
| バットフュージョン | DN63~DN1200 | バットフュージョン machine | 最上位、モノリシック | 市営水道、ガス、工業 |
| 電気融合 | DN20~DN315 | 電気融合 welding box | 高いモノリシック | 修理、狭いスペース、支店 |
| ソケットフュージョン | DN16~DN110 | ソケットフュージョン heater | 高いモノリシック | 小口径配管、作業場 |
| ネジ付き | DN20~DN110 | レンチ、ネジシール | 中、圧力制限あり | 金属製バルブ/ポンプへの移行 |
| 圧縮 | DN20~DN160 | スパナ、切削工具 | 中型、シール依存 | 灌漑、一時的または再利用可能なジョイント |
| フランジ付き | DN50~DN600 | ボルト、ガスケット、トルクレンチ | 高圧縮、ボルト固定 | バルブ、ポンプ、取り外し可能な接続部 |
標準的なフィッティング形状: 2 番目の次元
接続方法を設定したら、HDPE パイプ継手タイプの 2 番目の次元はジオメトリ、つまり形状と油圧機能です。すべての HDPE パイプラインは予測可能なフィッティング ジオメトリのセットを使用しており、その命名規則を理解することで順序付けエラーを回避できます。
肘 - 方向転換
エルボは、定義された角度で流れをそらします。標準角度は90°、45°、22.5°です。長半径エルボは、圧力損失と摩耗が低減されるため、高流量またはスラリー用途に適しています。工場製の HDPE エルボは、等径形状と縮小形状で入手できます。後者は、たとえば DN160 から DN110 までです。
ティー — フローの分割または結合
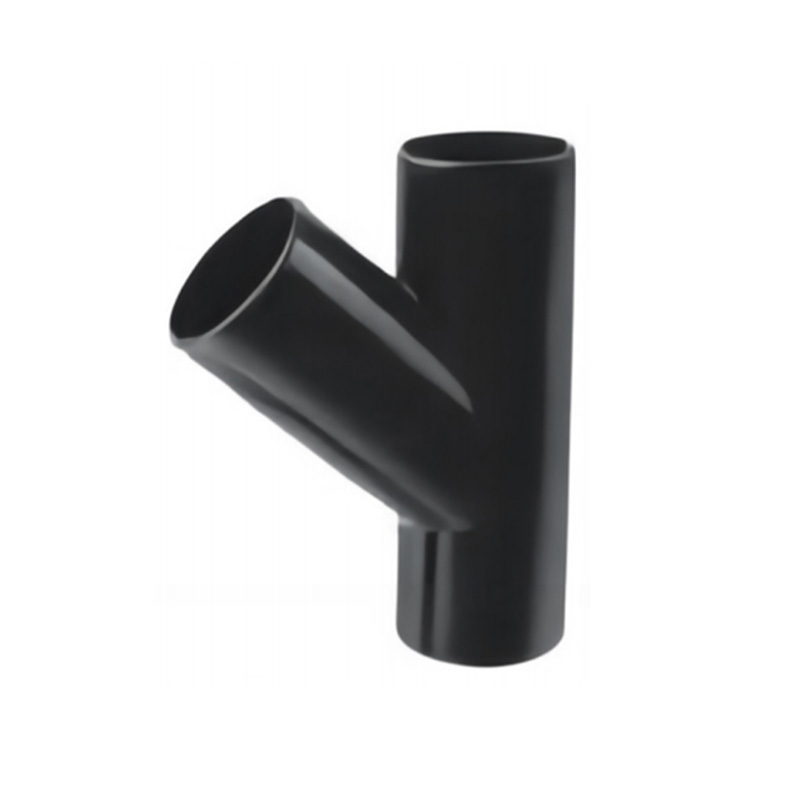
T 型には 1 つの軸に 2 つの出口と、垂直な側面の出口が 1 つあります。これらは、等しい T 型 (3 つの端すべてが同じ直径) および縮小 T 型 (分岐またはランの直径が小さい) として存在します。新しい PE100 パイプ システムでは、成形部品の応力分布がより予測可能であるため、カット パイプやサドル継手から T 型を製造するよりも、射出成型 T 型の方が好まれることがよくあります。
レデューサ - 直径の推移
レデューサは、あるパイプ直径をより小さいパイプ直径に接続します。それらは、2 つの直径の軸が一致する同心円状にすることも、外面が一致する偏心円状にすることもできます。エアポケットを防ぐために、ポンプ吸引ラインでは偏心減速機が一般的です。減速機は一体部品として射出成形することも、より大きなパイプから製造することもできますが、成形減速機は応力が軽減され、圧力サービスの信頼性が高くなります。
エンド キャップ - システム終端
エンド キャップは HDPE ラインの端を閉じます。これらは、突合せ融着、電気融着、ねじ込み、圧縮など、あらゆる接続方法で利用できます。エンド キャップはパイプと同じ圧力クラスに対応する必要があり、より大きな直径ではエンド キャップをサポートする必要がある場合があります。一時的なパイプライン作業では、ネジ付きまたは圧縮エンド キャップが再度開くことができるため便利です。
フランジアダプター - フランジ付きコンポーネントへの接続
前述したように、フランジ アダプターは HDPE パイプに融着されており、緩いバッキング フランジに平らな面を提供します。フランジの位置合わせにはその形状が重要です。2 つのフランジ面が数ミリメートル以上平行からずれていると、ボルトの応力が集中し、ガスケットがはみ出す可能性があります。
ユニオン - クイック切断
HDPE ユニオンを使用すると、パイプを切断せずに 2 つのパイプ部分を切り離すことができます。これらはフィルター、ポンプ、流量計の上流で広く使用されています。埋設パイプラインでは、エラストマーシールの耐用年数が溶融ジョイントよりも短い可能性があるため、ユニオンは通常避けられます。
アダプターと移行継手
アダプターは、HDPE パイプを他の素材 (PVC、スチール、銅、ダクタイル鋳鉄) に接続したり、雌ねじ、雄ねじ、フランジなどのさまざまな種類の端に接続したりできます。パイプラインを HDPE から PVC に移行する必要がある場合は、汎用のネジ付きアダプターではなく、適切な移行フィッティングを使用してください。これにより、ポリエチレンの熱膨張と PVC の剛性の不一致が防止されます。
| 継手の種類 | 機能 | 一般的なサイズ (DN) | 共通分野 |
|---|---|---|---|
| 90°エルボ | 方向転換 | 20~1200 | 水道、排水、ガス、工業 |
| 45°エルボ | 緩やかな方向転換 | 20~1200 | 埋設パイプライン、ケーブルダクト |
| 等しいティー | 分岐した流れ | 20~630 | 配水、灌漑 |
| 径違いティー | 分岐した流れ to smaller line | 25×20~630×315 | 給水ネットワーク |
| 同心減速機 | 小径化 | 25×20~630×315 | ポンプ場 |
| 偏心減速機 | 小径化, avoid air pockets | 25×20~630×315 | ポンプ吸引ライン |
| エンドキャップ | 回線終端 | 20~1200 | 暗渠の終端、将来の拡張 |
| フランジアダプター | ボルト接続 | 50~600 | バルブ、ポンプ、地上プラント |
| オス/メスアダプター | ネジ付き transition | 20~110 | メーター、真鍮製のバルブ、蛇口 |
| ユニオン | 取り外し可能なジョイント | 20~110 | フィルター、ポンプ、メンテナンスポイント |
継手としてのバルブ?
バルブは技術的には流量制御デバイスですが、HDPE 配管システムでは、継手と一緒に注文され、2 つの継手接続の間に取り付けられます。ゲート バルブ、バタフライ バルブ、およびボール バルブは、ポリエチレン ラインに直接統合するために HDPE またはフランジ エンドを使用して製造されています。当社の製品範囲にバルブを含めているのは、プロジェクトの購入者が 1 つの製造パートナーから完全な接続パッケージ (パイプ、継手、バルブ) を調達できる必要があるためです。
適切な HDPE パイプ継手を選択する方法: 選択フレームワーク
両方の分類次元が明確になったので、選択は 5 段階のプロセスになります。これらの手順は、お客様がパイプ仕様はあるが継手リストが含まれていないリクエストを送信した場合に当社の技術チームが適用する手順と同じです。
ステップ 1: 圧力クラスを定義する
パイプと継手の圧力クラスは、PN (公称圧力 (バール)) または SDR 比 (パイプの外径を壁の厚さで割ったもの) によって表されます。 SDR が低いということは、壁が厚いことを意味します。たとえば、SDR11 パイプには PN16 に十分な厚さの壁があります。 SDR17 は約 PN10 に相当します。継手はパイプと同じ SDR クラスを持つ必要があります。高い SDR (薄い) パイプに低い SDR (厚い) 継手を使用すると、移行部に応力集中が発生する可能性があります。
図 1 — 一般的な HDPE SDR / PN の相関関係
SDR が低い = 壁が厚い = 圧力定格が高い。継手は必ずパイプと同じ SDR シリーズから注文してください。
ステップ 2: 寸法規格を一致させる
HDPE パイプは、メートル (ISO 4427 / EN 12201) およびインチまたは鉄パイプ サイズ (IPS) シリーズで製造されます。メートル法 DN110 パイプの外径は 110 mm です。 IPS 4 インチ パイプの外径は 114.3 mm です。これら 2 つのサイズには互換性がありません。110 mm パイプ用に設計された継手は、114.3 mm パイプでは正しくシールまたは融着されません。継手を注文する前に、必ずパイプの外径を確認してください。
| 公称メートルサイズ | メートル外径 (mm) | IPSサイズ | IPS外径(mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8インチ | 219.1 |
ステップ3:現場の状況に合わせて接続方法を選択する
3 つの質問をしてください。まず、融合機は物理的に関節に到達できるのでしょうか?そうでない場合は、電気融合または機械的圧縮を使用します。第二に、将来的にジョイントを取り外す必要がありますか? 「はい」の場合、フランジまたは圧縮接続が必要です。第三に、ウォーターハンマーを含む最大圧力過渡現象はどれくらいですか?融着継手はパイプの最大定格圧力を達成できる唯一のタイプですが、ねじ付き HDPE 継手は通常、圧力限界が低くなります。
ステップ 4: 流体と環境を考慮する
HDPE は非常に広範囲の化学物質に対して耐性がありますが、一部の流体 (強酸化性の酸、特定の炭化水素、塩素系溶剤) は、特に高温でポリエチレンに応力亀裂を引き起こす可能性があります。化学的適合性と動作温度を確認してください。 PE100材質はPE80に比べて許容圧力範囲を拡大します。温度が 30 °C を超える場合は、圧力定格を下げる必要があります。 60 °C を超えると、ポリエチレン パイプ システムは、高温用途向けに設計された PE-RT II などの特殊なシステムに移行します。
ステップ 5: 単一の責任あるサプライヤーから購入する
プロジェクトで、あるメーカーのパイプと別のメーカーの継手が使用されている場合、保証請求が難しく、寸法の不一致が発生する可能性があります。パイプと継手の両方を製造し、両方が一貫したメルト フロー インデックスを持つ互換性のある PE 材料で作られていることを証明できるメーカーは、プロジェクトの重大なリスクを排除します。
設置品質: 避けるべき 7 つのよくある間違い
取り付けルールが無視されると、適切に作成されたフィッティングでも失敗します。以下は、当社のテクニカル サポート チームが数百のプロジェクトにわたって観察した最も頻繁な間違いです。
- 接合面の清掃が不十分です。 パイプの差し込み口に汚れ、湿気、グリースが付着すると、溶融物が汚染されます。標準要件は、表面が清潔で乾燥していることです。糸くずの出ない布で拭き、継手の供給元が指示しない限り溶剤の使用は避けてください。
- 加熱時間と温度は無視します。 加熱不足の接合部と過熱された接合部はどちらも、加圧されるまでは同じように見えます。溶接機の校正されたサイクルを使用し、トレーサビリティのためにパラメータを記録します。
- 冷却段階で関節を動かす。 ポリエチレンはゆっくりと結晶化します。指定された冷却時間の前にジョイントを移動、押し、または荷重をかけると内部応力が発生し、数年後の延性破壊につながる可能性があります。
- 間違ったサイズのソケットまたは栓を使用している。 110 mm の電気融着フィッティングを 114.3 mm のパイプに強制的に取り付けてはなりません。 0.5 mm という小さな不一致でも、溶融ゾーンにボイドが生じる可能性があります。
- ねじ込み HDPE 継手のトルクが過剰です。 実際的なルールは、レンチを両手で握るのではなく、片手で握ることです。金属ねじは、金属継手が耐えるトルクの数分の一で HDPE ねじを変形させます。
- 垂直方向の走行には対応していません。 HDPE は継続的な負荷がかかるとクリープ現象を起こします。重いバルブを備えた垂直 HDPE ラインには、継手の引張応力を防ぐために適切なアンカーとサポートが必要です。
- 埋め戻す前の圧力テストをスキップします。 トレンチを覆う前に、組み立てられたラインを使用圧力の 1.5 倍でテストします。その圧力で漏れが発生する接合部はいずれにせよ使用できなくなるでしょうし、溝が開いているときは修理費用がはるかに安くなります。
工場の視点: 継手やパイプのテストは自社の生産ラインで行いますが、最終的な接合部分は設置業者が作成します。そのため、当社ではすべての出荷に明確な溶接パラメータ シートを同梱し、プロジェクト開始前に無料の取り付けトレーニング セッションをリクエストすることをお客様に奨励しています。
業界別の実世界のアプリケーション
HDPE パイプ継手のタイプの選択は、最終用途分野に大きく依存します。各セクターは、接続方法とフィッティング形状の異なる組み合わせに優先順位を付けます。
市営水道
バットフュージョンとエレクトロフュージョンが主流です。圧力クラス PN10 ~ PN16、SDR17 または SDR11。エルボ、ティー、レデューサーは必須のジオメトリです。フランジ接続はポンプ ステーションとバルブ チャンバーに表示されます。
農業と灌漑
圧縮継手とねじ込み継手は、DN63 までの小径ラインで一般的です。幹線ネットワークには電気融合が使用されます。紫外線への曝露や農機具からの時折の衝撃に耐えられる継手は実際的な要件です。
海洋養殖
海水はPEにほとんど影響を与えないため、ポリエチレンは海洋用ケージシステムや海水取水ラインの標準的な選択肢です。当社がフローティングケージ構造用に製造する特殊なパイプサポートブラケットとフレームコネクタには、周期的な波荷重に合わせて設計されたフィッティングが必要です。パイプフレームの組み立てにはソケットフュージョンとバットフュージョンが使用されます。
建物の排水および雨水システム
当社の専用製品ラインであるサイフォン排水継手は、正確なサイズのレデューサー、オフセット、および耐圧ジョイントに依存しています。建築設備における HDPE 継手は、多くの場合、ソケット融着または電気融着によって溶接されます。これらの方法では、熱間作業を行わずに既存の構造物の近くに設置できるためです。
工業用加工
化学および鉱山のパイプラインでは最高の材料品質が求められます。SDR11 を備えた PE100 が一般的なベースラインです。突合せ融合は、最も滑らかな内腔と最高の接合強度を生み出し、圧力損失と漏れのリスクを最小限に抑えるため、ほぼ必須です。
ガス分配
ガスラインには、黄色のストライプが付いた PE80 または PE100 の黒いパイプ、または完全に黄色のパイプが必要です。電気融着継手は、溶接プロセスのパラメータを簡単に記録し、認証できるため、広く使用されています。すべての継手のトレーサビリティ (日付、バッチ、機械および溶接機の ID) は、多くの国で規制の枠組みの一部となっています。
HDPE パイプ継手を注文するためのメーカーのチェックリスト
工場に問い合わせる場合、明確な仕様が最も適切な回答となります。このチェックリストを使用して、曖昧な点がないことを確認してください。
- パイプ材質グレード: PE80とかPE100とか?
- 外径規格: メートル法 ISO または IPS インチ?
- SDR / 圧力定格: 例: SDR11 PN16、SDR17 PN10
- 接続タイプ: バットフュージョン、エレクトロフュージョン、ソケットフュージョン、ねじ込み、圧縮またはフランジ
- ジオメトリ: エルボ角度、等径ティーまたはレデューサーティー、同心または偏心レデューサー、エンドキャップ、ユニオン、アダプター
- アイテムあたりの数量: 明確なサイズの内訳付き
- 色: 黒、黒に青のストライプ、青、オレンジまたは黄色
- 認証: ISO 9001、ISO 14001、製品テストレポートおよびバッチ証明書
- 包装とマーキング: カートン、パレット、各フィッティングに印刷された指定
20 年以上の押出成形および射出成形の経験を持つメーカーとして、最安値の見積もりだけを検索しないことをお勧めします。寸法の一貫性 (パイプと継手ソケットの両方の外径公差) によって、パレット上部の 1 つのサンプルだけでなく、生産全体にわたってジョイントが正しく融合するかどうかが決まります。
よくある質問
HDPE パイプ継手のさまざまな種類には何がありますか?
HDPE パイプ継手は 2 つの方法でグループ化されます。接続方法別: 突合せ融着、電気融着、ソケット融着、ネジ式、圧縮式、フランジ式。形状別: エルボ、ティー、レデューサー、エンドキャップ、フランジアダプター、ユニオン、アダプター。各タイプは、特定の設置条件と圧力要件に対応します。
使用する HDPE フィッティング接続方法を知るにはどうすればよいですか?
方法を作業環境と共同要件に合わせてください。長く埋設されたパイプラインの場合は、バットフュージョンを使用します。狭い溝や修理には電気融合を使用してください。小口径の工業用ラインの場合、ソケットの融着は迅速かつ信頼性が高くなります。金属製機器への移行にはねじ込み継手、ジョイントを分解する必要がある圧縮継手、バルブやポンプにはフランジ アダプターを使用します。
HDPE 継手は PVC または金属パイプに接続できますか?
はい、ただし移行フィッティングを介した場合に限ります。ネジ付きアダプター、フランジ付きアダプター、圧縮継手は、HDPE を PVC、鋼、またはダクタイル鋳鉄に安全に接合する方法です。 HDPE を PVC に接着したり溶剤溶着したりしないでください。材料と硬化挙動は互換性がありません。
SDR11 と SDR17 フィッティングの違いは何ですか?
SDR11 継手は壁が厚く、より高い圧力 (通常は PN16) に対応します。 SDR17 フィッティングの定格は約 PN10 です。どちらも同じ HDPE 材料で作られていますが、不一致により融着ジョイントでの応力分布が変化するため、SDR クラスは常に同じライン上のパイプ クラスに対応する必要があります。
電気融着継手は突合せ融着継手よりも強いですか?
どちらの方法も正しく実行すると、少なくともパイプ自体と同じ強度の接合部が生成されます。違いは実際的なものであり、強度の違いではありません。大口径パイプの直管には突合せ溶着が最も経済的です。突合せ溶融機を配置できない場所で枝を溶接したり修理したりする場合は、電気溶融がより実用的です。
HDPE パイプ継手の寿命はどれくらいですか?
HDPE パイプ継手の耐用年数は、システムが定格圧力および温度内で動作する場合、一般に 50 年以上と言われています。実際の寿命は、継手の材質、融着継手の品質、動作応力によって決まります。比較すると、非拘束ねじ継手は予想される耐用年数が短く、アクセスポイントまたはメンテナンスポイントに最適です。
ネジ付き HDPE 継手は高圧水ラインで使用できますか?
ねじ付き HDPE 継手の圧力定格は、融着継手よりも低くなります。これらは、使用圧力が継手のメーカーが指定する定格を下回るバルブやメーターの移行接続に最適です。高圧主管の場合は、ねじ接続の代わりにフランジ アダプタとフランジ付きバルブを使用します。
新しい HDPE 配管プロジェクトをどこから始めるべきか
HDPE パイプ継手の正しいアプローチは、カタログを暗記することではなく、設置条件、圧力定格、および各場所の継手の要件を理解することです。まず、パイプの仕様 (材料グレード、SDR クラス、外径) を修正します。次に、接続タイプ、ジオメトリに移動して、行ごとの部品表を作成します。
商社ではなく工場と直接連携することを好むエンジニアや購買専門家にとって、利点は一貫性です。単一の原材料バッチ、制御された射出プロセス、明確な受入検査基準、単一のアフターセールス技術窓口による同じ材料です。
プロジェクトが、何千もの農場接続に圧縮継手を使用する地方の水道網であっても、突合せ溶断減速機を備えた地方自治体の DN800 パイプラインであっても、腐食のないパイプ フレームとブラケットを必要とする海洋養殖施設であっても、このガイドの分類システムは同じです。カテゴリを正しく設定し、境界条件を定義すれば、製品の選択も自然に決まります。

連絡を取り合う
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd. 効率的なシングルスクリュー射出を使用 高用成形機 生産性とエネルギー使用量の削減。
製品リンク
接触
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

中国浙江省紹興市諸曁市典口鎮市場路21号