
HDPE パイプに PVC 継手を使用できますか?完全な互換性ガイド
 2026.10.05
 業界ニュース
都市水道プロジェクトの調達マネージャーは、納品スケジュールを見つめています。本管パイプは HDPE PE100 として到着しましたが、テーブル上の承認された継手リストには、溶剤セメントを使用した PVC-U ソケット継手と書かれています。これは、アジア、中東、アフリカ、さらには北米の一部の請負業者のヤードでもよく見られる光景です。質問は常に同じです。HDPE パイプに PVC 継手を使用できますか?
直接の答えは「ノー」です。溶剤セメントを使用して PVC 継手を HDPE パイプに接合することはできません。また、標準 PVC ソケットを HDPE パイプに加熱したり、ねじ込んだり、クランプしたりして、強制的に一致させようとしないでください。 2 つの材料は接合部で互換性がありません。しかし、これで話は終わりではありません。 HDPE パイプを PVC システムに安全に接続できるように設計された移行方法があり、HDPE 専用に作られた適切な継手もあります。この記事では、ショートカットが失敗する理由、現場で実際に何が起こるのか、どの接続方法が耐圧テストに合格してサービス条件に耐えられるのかを正確に説明します。
簡単な答え: PVC 継手と HDPE パイプが混合しない理由
PVC 継手は、PVC パイプを受け入れるために製造されています。この接合部は、PVC 表面を化学的に軟化させて 1 つの均質な材料に融合する溶剤セメントに依存しています。 HDPE は、非極性の低エネルギー表面を持つ異なるポリマーです。溶剤セメントは、構造的な接合部を形成するような方法で溶解したり結合したりすることはできません。 HDPE パイプに PVC プライマーとセメントを塗布し、PVC ソケットに押し込むと、数時間アセンブリがきつく感じることがありますが、実際の溶接強度はありません。溶剤が蒸発してパイプが緩み始めると、接合部は良くても機械的な締りばめになり、最悪の場合は分離点から漏れが発生します。
幾何学的な不一致もあります。同じ呼び径のHDPE管とPVC管でも、異なる外径規格で製造される場合が多くあります。 PVC パイプの外径用に設計された PVC ソケットは、同じしめしろで HDPE パイプの外径を掴むことはできません。圧力定格と各製品が従う規格に応じて、ギャップが大きすぎたり小さすぎたりする場合があります。これだけでは、熱の動きを考慮する前に、接続の信頼性が低くなります。
工学的な結論は単純です。HDPE パイプには HDPE 継手を使用し、PVC パイプには PVC 継手を使用し、2 つのシステムが接触する必要がある場所にのみ認識された移行継手を使用します。
素材の理解: PVC と HDPE の概要
関節機構について詳しく説明する前に、各材料が実際に何であるかを確認することが役立ちます。 PVC と HDPE はどちらも熱可塑性プラスチックですが、分子構造、物理的挙動、接合要件が異なる異なるファミリーに属しています。
PVC: 硬質、非晶質構造、溶媒適合性
PVCとはポリ塩化ビニルの略です。未修飾の形態では、比較的高いガラス転移温度を有する硬質で非晶質のようなポリマーです。パイプグレードの PVC-U には通常、安定剤、潤滑剤、耐衝撃性改良剤が配合されています。設置業者の観点から見たその特徴は、溶剤セメントによく反応することです。セメントは表面層を溶解し、溶媒が蒸発するにつれて両方の部分のポリマー鎖が混ざり合い、永久的な結合を形成します。 PVC は適度な温度で優れた剛性と耐クリープ性も備えているため、埋設重力線、水道本管、電線管に最適です。ただし、PVC はノッチに敏感で、低温での衝撃を受けると脆くなり、適切に配合または塗装しないと紫外線劣化を受けやすくなります。
HDPE: 強靱、半結晶質、融着
HDPE (高密度ポリエチレン) は、炭素と水素で構成される単純な分子骨格を持つ半結晶性熱可塑性プラスチックです。結晶性により、靭性、耐疲労性、亀裂を生じることなく変形する能力が得られます。 PVC との主な違いは、熱膨張係数が高いことと、熱によって溶接できることです。 2 つの HDPE 表面を融点以上に加熱して一緒に押し付けると、両側のポリマー鎖が絡み合い、母材と同等以上の強度の溶接部が形成されます。 HDPE の接合哲学全体が、接着ではなく融着を中心に構築されているのはそのためです。
| プロパティ | PVC-Uパイプ | HDPEパイプ |
|---|---|---|
| 材料構造 | アモルファス/軽度の規則性 | 半結晶質 |
| 主な接合方法 | 溶剤セメント、ガスケット、ねじ切り | バットフュージョン、電気フュージョン、メカニカルフュージョン |
| 熱膨張係数 | 通常、1 °C あたり 5 ~ 8 × 10⁻⁵ | 通常、1.5 ~ 2.2 × 10⁻⁴/°C |
| 表面エネルギー | より高い、溶剤に優しい | 低、無極性、接着困難 |
| 一般的な圧力定格 | PVC-O/PVC-M 範囲の PN6 ~ PN25 | PE80~PE100、SDR11~SDR41 |
| 衝撃を受けたときの動作 | 特に低温ではひび割れする可能性があります | 延性があり、衝撃エネルギーを吸収します |
| 現場での修理の複雑さ | ソケット継手とセメントで簡単 | 融着装置または機械的クランプが必要 |
この比較からわかることは、2 つのマテリアルは異なる接続哲学に基づいて設計されているということです。 1 つは、剛性寸法に合わせて最適化された接着剤ベースのシステムです。もう 1 つは、溶接ジョイントと熱の動きに最適化された融合ベースのシステムです。非晶質 PVC に作用する溶剤で半結晶性ポリマーを接着しようとすることは、銅用のはんだでアルミニウムを溶接しようとするようなものです。化学は協力しません。
非互換性の背後にある技術的な理由
経験豊富なエンジニアは、問題が接着剤だけの問題ではないことをすでに感じているかもしれません。いくつかの物理的および機械的要因が組み合わさって、PVC-on-HDPE 接続が失敗します。現場では各要因が個別のリスクになるため、それぞれを詳しく見てみましょう。
溶剤セメントは HDPE に化学的アンカーを持たない
PVC 用の溶剤セメントには、通常、溶解した PVC 樹脂とともにテトラヒドロフラン、シクロヘキサノン、または同様のケトン溶剤が含まれています。これらの溶剤は PVC の表面を積極的に攻撃し、表面を軟化し、ポリマー鎖が界面を越えて移動できるようにします。 HDPE はこれらの溶剤に対して耐性があります。テトラヒドロフランとシクロヘキサノンは、高温でポリエチレンをわずかに膨潤させる可能性がありますが、室温では結合を形成するほど溶解しません。セメントは単に HDPE 表面に置かれ、乾燥して弱い地殻を形成します。ごくわずかな力を加えると界面で接着不良が発生します。
熱膨張の不一致
HDPE の線熱膨張係数は PVC の約 2 倍です。 20 °C の温度変動にさらされた 6 メートルの HDPE パイプは約 12 ~ 25 mm 伸縮しますが、同じ長さの PVC パイプは約 6 ~ 10 mm 動きます。 HDPE パイプが硬質 PVC ソケットに溶剤接着されている場合、動きの差によって接合界面にせん断応力が発生します。暑い日中は、HDPE パイプが拡張しようとして、ソケットのサポートされていない端に押し付けられます。寒い夜の間に、それは縮んでソケットの口から引き離されます。サイクルを繰り返すと、応力が弱い接着結合を超え、接合部から漏れが生じたり、完全に剥がれ始めたりします。
寸法規格が合わない
パイプの寸法は材料によって共通ではありません。 HDPE パイプは、外径ベースのシステムを使用して ISO 4427 または EN 12201 に従って製造されることがよくあります。 PVC パイプは ISO 1452、EN 1452、ASTM D1785、またはその他の国家規格に準拠している場合があります。多くの公称サイズにおいて、HDPE パイプの外径は、同じ公称サイズおよび圧力クラスの PVC パイプとはわずかに異なります。肉眼では直径が同じように見えても、許容範囲は異なります。溶剤溶接の隙間が狭い PVC パイプに適合する PVC ソケットは、HDPE パイプ上で緩すぎて接合部に強度がなくなったり、きつすぎて力を入れないと組み立てられなくなり、ソケットが割れる危険性があります。
圧力定格と長期強度
たとえ 2 つを接着できたとしても、接合部の長期的な耐圧は不明です。 PVC 溶剤ジョイントの静水圧設計の基礎は、接着領域が少なくともパイプ壁と同じ強度であることを前提としています。接着された HDPE と PVC の接合部には、検証された接合領域、メーカーのデータシート、およびサードパーティの認証がありません。加圧水ラインでは、HDPE のゆっくりとした緩和により初期干渉が軽減されるため、数週間または数か月後に故障が発生する可能性があります。その結果、単なる点滴ではなく、パンクの危険が生じます。
使用中の化学的適合性
輸送される液体も重要です。 HDPE は、酸、アルカリ、溶剤に対する耐性があるため、多くの化学薬品に指定されています。 PVC は異なる耐薬品性プロファイルを持っています。 PVC を攻撃するが HDPE を攻撃しない流体がシステムに含まれている場合、PVC 継手の存在により、互換性のあるパイプラインに弱点が生じます。 PVC を使用したアダプターを性急に使用すると、健全な HDPE 化学ラインが安全上の危険にさらされる可能性があります。
| 故障モード | おそらくタイムライン | 結果 |
|---|---|---|
| 溶剤結合破壊 | 圧力テストの数時間から数日後 | 界面での漏れ |
| サーマルプルアウト | 最初の温度変化後 | 継手はパイプ端から分離します |
| ソケットクラック | 組み立て中または組み立て直後 | 目に見える亀裂、すぐに漏れる |
| ゆっくりとしたクリープ緩和 | 数週間から数か月 | 徐々に緩み、しだれが出る関節 |
| 長期にわたる圧迫疲労 | 周期的な負荷がかかった月数 | 継手付近の吹き抜け |
とにかく接続を強制するとどうなるか
障害がすぐに発生するとは限らないため、実際の動作を確認することは価値があります。最も一般的な試みは、HDPE パイプの端を清掃し、PVC プライマーとセメントを塗布して、PVC ソケットに押し込むことです。組み立て直後は関節がしっかりしている感じがします。溶剤は数時間かけて蒸発し、設置業者は静水圧試験を正常に実施できる場合もあります。その後、プロジェクトが進み、数週間後に、サポート ブラケットの下または埋め込まれたカップリングからのゆっくりとした滴りとして、トラブルの最初の兆候が現れます。
遅延リーク
HDPE には元の寸法の記憶があります。押し出されたパイプは張力がかかっている状態で冷却されるため、切断して取り扱うと、時間の経過とともに外表面が緩むことがあります。この緩和は小さいですが、HDPE パイプの外壁と PVC ソケットの内壁の間の干渉を軽減するには十分です。溶剤セメントは化学結合を形成しないため、接合部は完全に機械的グリップに依存します。 HDPE が緩むとグリップが緩み、接合部は水が最も抵抗の少ない場所になります。
熱的分離
日内気温の変動が大きい地域では、状況はより劇的になります。バルブピットから PVC マニホールドまで延びる露出した HDPE パイプは、午後の暑さの間に膨張し、夜間に収縮する可能性があります。 PVC ソケットは同じ速度で動きません。最終的に、HDPE の端がソケットから外に出て、シール面が失われるまで進みます。その結果、暑い午後に接続ポイントで間欠泉が発生します。
パイプ端の損傷
設置業者は、HDPE パイプの端を加熱し、PVC ソケットに押し込むことでグリップを向上させようとする場合があります。これにより HDPE が柔らかくなり、変形する可能性がありますが、接着力は生じません。さらに悪いことに、ソケットは膨張する HDPE の半径方向の力に耐えるように設計されていませんでした。 PVC ソケットに亀裂が入り、HDPE パイプに切り傷を付ける鋭いエッジが生じる可能性があります。このスコアは応力を上昇させ、時間が経つとポリエチレンに亀裂がゆっくりと成長する原因となります。
プレッシャーにさらされている電力会社には、こうした失敗の限界をテストする余裕はありません。発掘、ダウンタイム、および繰り返しの修理にかかるコストを考えれば、適切な HDPE フィッティングの代わりに PVC ソケットを使用することで得られるわずかな節約に比べれば微々たるものです。
HDPE 配管の正しい接続方法
PVC フィッティングがオプションではないことを受け入れたら、次のステップは HDPE に適切な接続方法を選択することです。幸いなことに、HDPE は、信頼性が高く、再現性があり、認定されている確立された接合技術をいくつか提供しています。それぞれに最適な使用例があります。
突合せ溶融溶接
これは、90 mm 以上の HDPE パイプで最も一般的な方法です。パイプの端を向かい合わせ、位置合わせし、加熱プレートに当てて加熱し、制御された力で押し付けます。その結果、継手を必要としない完全強度の溶接接合が得られます。バットフュージョンは、長い直線、水道本管、ガスラインに最適です。融合機とオペレーターのトレーニングが必要です。
電気融着溶接
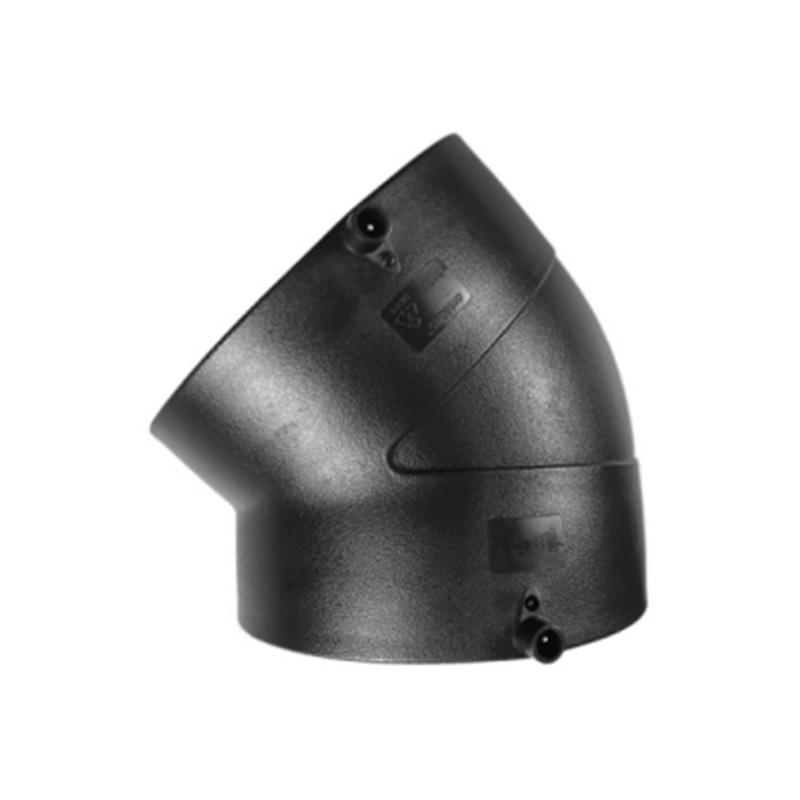
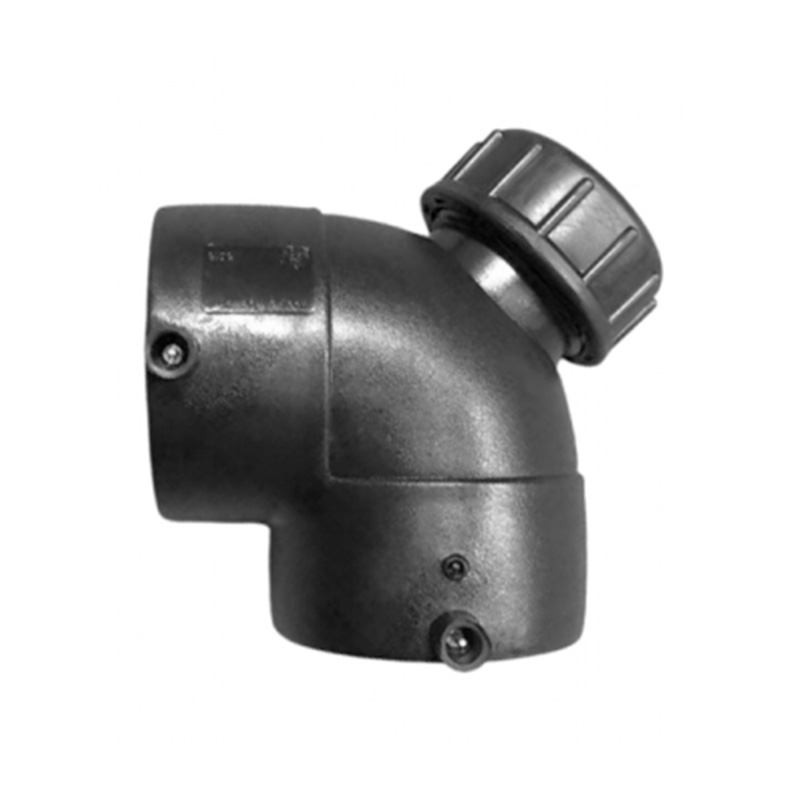
電気融着接続具には抵抗線が埋め込まれています。 HDPE パイプが継手に挿入され、溶接機がワイヤに電流を流し、継手の表面とパイプの外壁を一緒に溶かします。電気融着は、修理、限られたスペース、および異なる壁厚のパイプの接合に優れています。バットフュージョンよりもフィールド条件に耐性があります。
ソケットフュージョン
ソケットフュージョンは、主に小径 (通常は 63 mm 未満) に使用され、加熱ツールを使用してパイプの外側とソケットの内側の両方を溶かし、それらを押し込みます。シンプルかつ高速で、小口径の HDPE ラインや灌漑システムに適しています。
圧縮および機械的継手
O リングとグリップ歯を備えた圧縮継手は、特に可逆接続が必要な場合に、水道管の HDPE パイプに広く使用されています。これらの継手は、HDPE の外径と圧力定格に合わせて特別に設計されています。また、一時的な設置や核融合装置が利用できない場所にも実用的な選択肢です。
これらの各方法には共通点が 1 つあります。それは、継手または溶接が HDPE の特定の熱的および機械的特性に基づいて設計されていることです。ジョイントは熱の動きに対応し、緩和に抵抗し、パイプの仕様に一致する定格圧力を提供します。
| 方法 | 一般的な直径範囲 | 必要な機器 | 最適な用途 |
|---|---|---|---|
| バットフュージョン | 90mm以上 | バットフュージョン machine, facing tool | 長い幹線、埋設パイプライン、ガス分配 |
| 電気融合 | フィッティングに応じて 20 mm ~ 1200 mm | 電気融合 control box, clamps | 修理、狭いスペース、抱き合わせ |
| ソケットフュージョン | 16mm~63mm | ソケットフュージョン heating tool | 小口径の水道管、導管 |
| 圧縮フィッティング | 通常 16 mm ~ 110 mm | スパナまたはレンチ | サービス接続、メーターボックス、仮設工事 |
HDPE から PVC システムに安全に移行する方法
多くの実際のプロジェクトでは、HDPE を PVC に接続する必要性が消えません。新しい HDPE 給水本管を古い PVC 配電ネットワークに接続する必要がある場合があります。灌漑ポンプの吐出口には HDPE を使用できますが、フィルターマニホールドは PVC に組み込まれています。このような状況では、その場しのぎのハイブリッド ジョイントではなく、意図的な移行ポイントが必要です。
フランジアダプターは最も信頼性の高いオプションです
フランジ アダプターは、金属またはプラスチックのフランジ リングで裏打ちされた、融着互換の端を備えた HDPE パイプのスタブです。 HDPE アダプターを HDPE パイプの端に突合せ融着し、対応する PVC フランジ アダプターまたはフランジ付き PVC 継手にボルトで固定します。接続はガスケットを使用してボルト締めされたフランジ面を介して行われるため、異なる材料間の接着や溶接は発生しません。この方法はクリーンで検査可能で、メンテナンスのための分解も簡単です。これは、50 mm を超えるパイプ サイズや、検証可能なジョイントが必要な圧力定格に最適なソリューションです。
ネジ付き移行アダプター
直径が小さい場合は、一方の端に HDPE ソケット、もう一方の端にテーパーねじを備えた成型トランジション フィッティングでギャップを埋めることができます。 HDPE 側は融着または圧縮嵌めされ、PVC 側はねじ継手を介して接続されます。これらは、灌漑、プール、水処理用途で一般的です。重要なのは、PVC ソケットに押し込まれた一般的な金属ニップルではなく、まさにこの目的のために製造された継手を使用することです。成型された移行フィッティングは、剛性の接着ジョイントよりも材料境界でのさまざまな膨張率にうまく対応します。
圧縮型遷移カップリング
一部のメーカーは、ゴム製ガスケットとステンレス鋼の外側シェルを備えた移行カップリングを製造しています。カップリングは一方の側で HDPE パイプを、もう一方の側で PVC パイプを掴み、材料を接着することなく水密シールを作成します。これらは簡単に取り付けることができ、2 つのパイプ材料が既存の溝で交わる修理状況に最適です。カップリングはわずかな軸方向の動きを許容し、熱膨張差を吸収するのに役立ちます。
- パイプの両端を直角にカットし、バリや汚れを取り除きます。
- トランジション カップリングをパイプの一方の端にスライドさせてから、もう一方のパイプの端をカップリングの反対側に合わせます。
- ボルトはカップリングメーカー指定のトルクで星型に均等に締め付けてください。
- トレンチを埋め戻す前に圧力テストを実行します。
最も重要なルールは、この材料の組み合わせ用に設計された移行フィッティングを常に使用することです。現場でPVCソケットとHDPEパイプを使用したハイブリッドジョイントを発明しないでください。
HDPE システムのフィッティングを選択する方法
新しいパイプライン全体を HDPE で構築する場合、継手の選択プロセスは、倉庫にあるものではなく、パイプの仕様から始める必要があります。正しい HDPE 継手はパイプと同じ材質クラスで作られており、パイプ定格と一致するかそれを超える圧力定格を持っています。
材料グレード: PE80 vs PE100
HDPE パイプのグレードは、最低限必要な強度によって分類されます。 PE80 の最低必要強度は 20 °C で 8.0 MPa、PE100 の最低必要強度は 10.0 MPa です。 PE100 は、同じ圧力定格でも壁を薄くすることができ、材料の重量が軽減され、流路面積が増加するため、水とガスの分配においてますます標準になっています。継手はパイプと同じグレードまたはそれ以上のグレードで作られている必要があります。 PE100 パイプと PE80 継手を混合すると、PE80 コンポーネントと同じ強度のシステムが作成されます。
SDR と圧力定格
標準寸法比 (SDR) は、パイプの外径と壁の厚さの比です。 SDR が低いということは、壁が厚く、圧力定格が高いことを意味します。たとえば、SDR 11 PE100 パイプの公称圧力定格は PN16 ですが、SDR 17 の定格圧力は PN10 です。突合せ融着を使用する場合、溶接面積は一致する肉厚に依存するため、継手はパイプの SDR クラスと一致する必要があります。通常、圧縮継手はさまざまな SDR に対して定格されていますが、実際の圧力定格を確認する必要があります。
規格と品質保証
認められた規格に従って製造およびテストされた継手を探してください。 HDPE フィッティングの場合、一般的に引用される規格には、電気融着フィッティングに関する ISO 4427、EN 12201、ASTM D3261 などがあります。工場の品質管理も重要です。 ISO 9001 認証を取得したパイプメーカーとして、当社は原材料のバッチから完成した継手までのトレーサビリティの重要性を理解しています。バッチ番号、寸法検査記録、または圧力試験証明書のない継手は、加圧システムでは責任を負います。
| 選択基準 | 確認すべき内容 | なぜそれが重要なのか |
|---|---|---|
| 材質グレード | PE80 または PE100 はパイプグレードに適合します | 低グレードのフィッティングはライン全体を弱くします |
| SDRクラス | SDR 11、SDR 17、またはその他の一致する値 | 適切な融合ジョイントの形状を確保 |
| 圧力定格 | PN 定格はパイプ PN と同等またはそれを超えています | 作動圧力下での破裂を防止 |
| 規格への準拠 | ISO 4427、EN 12201、ASTM | 追跡可能なサードパーティ検証を提供します |
| 代替結合方法 | 電気融合 or mechanical compatible | フィールドフュージョンが実用的でない場合に必要 |
国際プロジェクト用に HDPE 継手を調達している場合は、納期も考慮してください。単一のサイトでパイプと継手の両方を生産する工場は物流を簡素化し、各出荷の材料が一貫した生産バッチから確実に供給されるようにすることができます。この一貫性により、パイプと継手の寸法の不一致のリスクが軽減されます。
インストールとサービスに関する考慮事項
設置方法が不十分だと、最適なフィッティングも失敗します。 HDPE パイプには独自の取り扱い要件があり、PVC 出身の設置業者は、うまく伝わらない習慣を持ち込んでいることがよくあります。ここでは、最も重要なインストール ポイントを示します。
紫外線暴露
HDPE は長時間の紫外線暴露に敏感です。パイプを屋外で数か月以上保管すると、表面が酸化して溶接の品質が低下する可能性があります。突合せ融着の場合、フェーシング操作中に酸化した表面層を除去する必要があるため、ほとんどの場合、融着プロセスによってこれが自動的に処理されます。電気融着の場合、継手の取り付け前にパイプの表面をきれいにこすり落とす必要があります。長期間屋外に保管されていたパイプに圧縮継手を使用する予定がある場合は、風化した端部分を切り取り、新しいパイプの表面に取り付けることを検討してください。
核融合に対する温度の影響
溶融溶接は温度に敏感です。ほとんどの HDPE パイプ溶接規格では、最低周囲温度が約 -5 °C、最高が約 40 °C と規定されています。寒い天候では、加熱プレートはより速く冷却され、暑い天候では、冷却時間が変化します。機械メーカーのガイダンスに従って溶接パラメータを調整します。溶接中に湿気が蒸気になり、接合部にボイドが生じるため、濡れたパイプ端では電気融着を試みないでください。
曲げ半径
HDPE パイプは曲げることができ、これが PVC に比べて優れている点の 1 つです。ただし、パイプの直径と SDR に応じて最小曲げ半径が存在します。一般的な経験則は、圧力がかかったパイプの外径の 20 ~ 25 倍です。曲げ半径が小さすぎると、パイプ壁の歪みが設計限界を超えて寿命が短くなる可能性があります。移行フィッティングを介して HDPE を PVC に接続する場合は、横方向のひずみが接合部に直接伝わらないように、曲げを移行点から遠ざけてください。
寝具と埋め戻し材
HDPE パイプは柔軟性があり、外部荷重に耐えるために土壌のサポートに依存していることを意味します。トレンチの底は滑らかで、鋭い石があってはなりません。埋め戻しは層状に圧縮する必要がありますが、パイプの周囲で過度に圧縮しないでください。トレンチの底が不均一であると点荷重が発生し、パイプが変形し、継手に応力がかかる可能性があります。移行領域では、硬質 PVC 側と柔軟な HDPE 側の両方が適切にサポートされるように、アダプターの周囲で追加の圧縮の注意が必要です。
こうした施工内容は、まさに20年の製造経験を持つパイプメーカーがこだわるこだわりです。長江デルタにある当社の工場では、現場の設置業者が予測通りに動作する製品を受け取ることができるように、幅広い壁厚と融着条件にわたってフィッティングをテストしています。
よくある質問
HDPE パイプに PVC 接着剤を使用できますか?
いいえ、溶剤セメントとも呼ばれる PVC 接着剤は HDPE に接着しません。 HDPE 表面は PVC セメントに使用される溶剤に耐性があるため、セメントは分子結合を形成せずに乾燥します。ジョイントは圧力や熱の動きによって破損します。代わりに、適切な HDPE 機械アダプターまたは融着接続具を使用してください。
HDPEパイプからPVCパイプに接続するアダプターはありますか?
はい。設計されたアダプターのタイプがいくつか存在します。最も信頼性の高いオプションは、HDPE 側に融着ジョイントと PVC フランジへのボルト接続を備えたフランジ アダプタ、ねじ接続を備えた成型トランジション フィッティング、およびガスケット シールで両方のパイプ材料をグリップする圧縮トランジション カップリングです。
PVC 継手を加熱して HDPE パイプに押し付けることはできますか?
いいえ。PVC フィッティングを加熱すると柔らかくなりますが、弱くなり、有害なガスが発生する可能性があります。 PVC ソケットは HDPE パイプと接着せず、冷却中に発生する熱応力によりソケットに亀裂が入ったり、シールが不十分になったりする可能性があります。これは危険な近道です。
排水または灌漑用の HDPE パイプに PVC 継手を使用するのはどうですか?
内圧のない重力排水システムの場合、ジョイントを強制的に引き離す圧力がないため、HDPE に接着された PVC フィッティングが機能するように見える場合があります。ただし、地面の動きや熱膨張により、時間の経過とともに接合部が分離する可能性があります。埋設重力システムには適切な移行カップリングを使用するか、PVC フィッティングをパイプに適した HDPE フィッティングに交換してください。
バットフュージョンフィッティングとエレクトロフュージョンフィッティングのどちらを選択すればよいですか?
一般に、直径が大きい直管の場合は突合せ溶融がより経済的ですが、修理、直径が小さい場合、およびパイプを移動できない状況では電気溶融がより実用的です。設置コスト、利用可能な設備、将来の解体の必要性を考慮してください。どちらの方法でも、機械メーカーの手順に従って実行すると、信頼性の高いジョイントが生成されます。
HDPE パイプには熱移動を可能にするジョイントが必要なのはなぜですか?
HDPE は PVC よりも高い熱膨張係数を持っています。パイプの動きが拘束されると、接合部に熱応力が蓄積します。適切に設計された HDPE 継手は、パイプをライン全体の動きに対応する連続システムに融合するか、接続点での制御された動きを可能にする機械的ジョイントです。
HDPE 継手は PVC 継手よりも高価ですか?
HDPE 継手の初期費用は、多くの場合、PVC ソケット継手よりも高くなります。しかし、人件費、設備、共同テスト、故障のリスクを含む総設置コストを比較すると、柔軟性、耐漏洩性、長寿命が必要な用途では、HDPE システムの方が経済的な選択肢となることがよくあります。ジョイントシーラントの必要性の減少とコールバック率の低下を考慮すると、価格差は大幅に縮小します。
HDPE と PVC パイプを混合するプロジェクトを評価している場合は、倉庫で決定を下さないでください。設計テーブルで決定します。各材料が使用される場所を計画し、トレンチを開く前に移行戦略を選択し、材料グレード、圧力定格、認証データを表示できるメーカーから継手を指定します。設置作業員が PVC 継手が HDPE パイプに使用できるかどうかを尋ねた場合、その答えは承認済みの図面の一部になっているはずです。
最初に正しく行うコストは、失敗したジョイントを 5 年後に掘削するコストよりも常に低くなります。 HDPE パイプは、適切に設計されたシステムで 50 年以上使用できることが期待されます。フィッティングとジョイントは、その約束が決まるかどうかの場所です。



連絡を取り合う
私たちについて
Zhejiang Fengfeng Pipe Industry Co., Ltd. 効率的なシングルスクリュー射出を使用 高用成形機 生産性とエネルギー使用量の削減。
製品リンク
接触
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

中国浙江省紹興市諸曁市典口鎮市場路21号